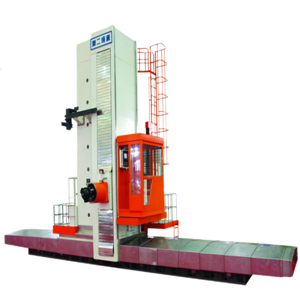
ماشینکاری چند مرحلهای قطعات بزرگ با ماشینهای تراش عمودی CNC
در تولید قطعات بزرگ، یک قطعه کار اغلب از مراحل ماشینکاری متعددی عبور میکند، از ورود به مرحله ماشینکاری به عنوان قطعه خام تا دستیابی به الزامات ابعادی و سطحی نهایی آن. آنچه بر برنامهریزی تولید تأثیر میگذارد، نه تنها قابلیت هر عملیات جداگانه، بلکه نحوه اتصال عملیات مختلف و نحوه چیدمان ابزارها، تجهیزات و قطعات کار در طول فرآیند نیز میباشد.
وقتی عملیاتی مانند تراشکاری، سوراخکاری و رویه کاری برای یک نوع قطعه مورد نیاز است، تولیدکنندگان باید در نظر بگیرند که آیا ...تراش عمودی CNCمیتواند از سازماندهی مؤثرتر وظایف مختلف ماشینکاری هنگام انتخاب تجهیزات ماشینکاری پشتیبانی کند.
۱. چرا ماشینکاری چند فرآیندی برای قطعات بزرگ اهمیت دارد؟
برای اجزای چرخان بزرگ، نواحی مختلف ماشینکاری معمولاً با وظایف ماشینکاری مختلف مطابقت دارند. ویژگیهایی مانند قطر خارجی، سوراخهای داخلی و سطوح انتهایی ممکن است به ابزارها و روشهای ماشینکاری متفاوتی نیاز داشته باشند، بنابراین فرآیند ماشینکاری کامل اغلب شامل چندین عملیات است.
این ویژگی به این معنی است کهتراش عمودی CNCانتخاب نباید فقط روی یک عملیات ماشینکاری متمرکز باشد. اگر یک ماشین بتواند چندین عملیات را بهتر انجام دهد، میتواند گزینههای بیشتری برای برنامهریزی فرآیند ارائه دهد و به کاهش مراحل تکراری در فرآیند تولید کمک کند.
۲. گردشهای کاری ماشینکاری چند فرآیندی در چه مواردی میتوانند پیچیدهتر شوند؟
چالشهای ماشینکاری چند فرآیندی اغلب بین عملیاتها رخ میدهد تا در خود ماشینکاری. اگر عملیات مختلف نیاز به تغییرات مکرر تجهیزات، تغییر موقعیت قطعه کار یا تنظیمات دستی داشته باشند، کار سازمانی اضافی به کل فرآیند تولید اضافه میشود.
برای قطعات کار بزرگتر، این مراحل همچنین نیاز به آمادهسازی و جابجایی بیشتری دارند. بنابراین، در تولید واقعی، تولیدکنندگان توجه بیشتری به ترتیب صحیح توالی ماشینکاری، کاهش مراحل میانی غیرضروری و حفظ اتصالات روانتر بین وظایف مختلف ماشینکاری دارند.
۳. چگونه پیکربندی CNC و برجک به سازماندهی عملیات ماشینکاری چندگانه کمک میکند؟
کنترل CNC میتواند فرآیند ماشینکاری را طبق برنامههای از پیش تعیینشده مدیریت کند، برخی از عملیات دستی را کاهش دهد و کنترل پایدارتری را برای ماشینکاری تکراری فراهم کند. برای اجزایی که نیاز به تولید مکرر طبق یک فرآیند تعریفشده دارند، این رویکرد به حفظ ثبات در کل گردش کار ماشینکاری کمک میکند.
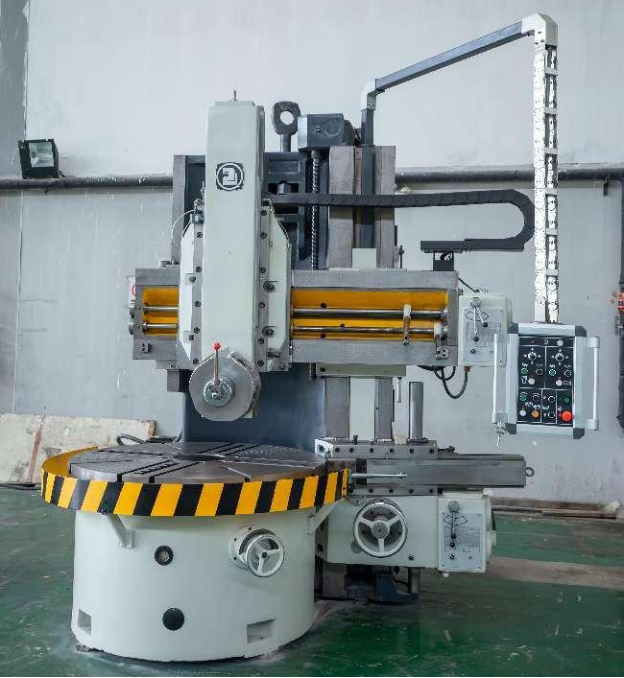
پیکربندی برجک، انعطافپذیری بیشتری را از منظر چیدمان ابزار و فرآیند فراهم میکند. ابزارهای مختلف را میتوان بر اساس وظایف ماشینکاری برای عملیاتی مانند تراشکاری، سوراخکاری و تراشکاری پیکربندی کرد. به این ترتیب، میتوان چندین کار ماشینکاری را به طور مؤثرتری در همان سیستم ماشینکاری سازماندهی کرد.
بنابراین، ترکیب پیکربندی CNC و برجک صرفاً به افزایش تعداد عملیات ماشینکاری قابل انجام مربوط نمیشود. مهمتر از آن، به تجهیزات اجازه میدهد تا با انعطافپذیری بیشتری با وظایف تولیدی شامل چندین عملیات سازگار شوند.
۴. هنگام انتخاب یک دستگاه تراش عمودی CNC چه مواردی باید در نظر گرفته شود؟
ابتدا، قطعه کار واقعی و محدوده ابعادی آن باید شناسایی شود و به دنبال آن ناحیه ماشینکاری که قرار است ماشینکاری شود، تعیین گردد.تراش عمودی CNCنیاز به پوشش دارد.
· دوم، عملیات ماشینکاری مورد نیاز باید بر اساس الزامات فرآیند خاص قطعه کار تأیید شود. اگر یک کار تولیدی شامل تراشکاری، سوراخکاری و رویه کاری باشد، پیکربندی دستگاه باید ارزیابی شود تا اطمینان حاصل شود که میتواند از این عملیات مختلف پشتیبانی کند.
· علاوه بر این، روشهای تولید، اندازه دسته و میزان دخالت دستی نیز باید در نظر گرفته شود. برای قطعات بزرگ با تفاوتهای قابل توجه در مشخصات، اینکه آیا تجهیزات میتوانند مطابق با قطعه کار خاص و الزامات تولید پیکربندی شوند یا خیر، نیز عامل مهمی در انتخاب یک راه حل است.
۵. تطبیق پیکربندی ماشین با الزامات واقعی ماشینکاری
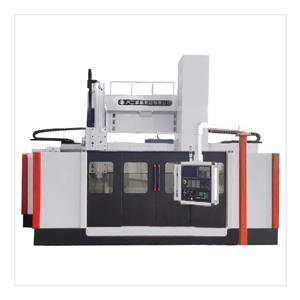
وقتی یک کار ماشینکاری شامل چندین عملیات است، پیکربندی دستگاه باید با نیازهای واقعی فرآیند مطابقت داشته باشد.تراش عمودی CNCبا ساختار برجک، میتوان آن را با ابزارهای مختلف مطابق با وظایف ماشینکاری و عملیات پشتیبانی مانند تراشکاری، بورینگ و روکاری مجهز کرد و این امر امکان تنظیم انعطافپذیرتر وظایف ماشینکاری مختلف را در یک سیستم ماشینکاری فراهم میکند.
با در نظر گرفتن صنعتی ماتراش عمودی CNCبه عنوان مثال، با استفاده از نگهدارنده ابزار برجک، مشخصات آن را میتوان با توجه به ابعاد خاص قطعه کار و الزامات تولید صنعتی سفارشی کرد. برای ماشینکاری قطعات چرخشی بزرگ، این تجهیزات میتوانند از طریق پیکربندی برجک خود، عملیات ماشینکاری مختلفی را انجام دهند، در حالی که کنترل CNC میتواند برخی از مداخلات دستی را کاهش داده و از تولید پایدار و تکرارپذیر پشتیبانی کند.
تمرکز این رویکرد پیکربندی صرفاً دنبال کردن مشخصات بزرگتر ماشین نیست، بلکه ایجاد تطابق منطقی بین محدوده ماشینکاری، عملیات ماشینکاری و الزامات تولید است، به طوری که تجهیزات بتوانند بهتر با فرآیندهای ماشینکاری واقعی اجزای مختلف سازگار شوند.
نتیجهگیری
ماشینکاری چند مرحلهای اجزای بزرگ نه تنها موضوع انجام عملیات ماشینکاری جداگانه است، بلکه شامل چگونگی اتصال عملیات مختلف به روشی معقول نیز میشود. کنترل CNC و پیکربندی برجک، روشی انعطافپذیرتر برای سازماندهی عملیاتی مانند تراشکاری، سوراخکاری و رویهکاری ارائه میدهد، در حالی که به تجهیزات اجازه میدهد تا با وظایف مختلف ماشینکاری بهتر سازگار شوند.
بنابراین، هنگام انتخاب یکراه حل تراشکاری عمودی CNCتولیدکنندگان باید ابعاد واقعی قطعه کار، عملیات ماشینکاری و الزامات تولید را در نظر بگیرند و پیکربندی دستگاهی را تعیین کنند که با کاربرد خاص مطابقت داشته باشد.
اگر به دنبال یکتراش عمودی CNCبرای قطعات چرخشی بزرگ یا پیچیده، در صورت نیاز به مشاوره در مورد نیازهای ماشینکاری و پیکربندی مناسب دستگاه، با ما تماس بگیرید.