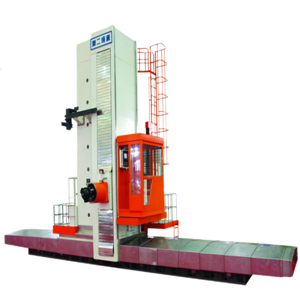
چه زمانی به تراش عمودی برجک CNC نیاز دارید؟
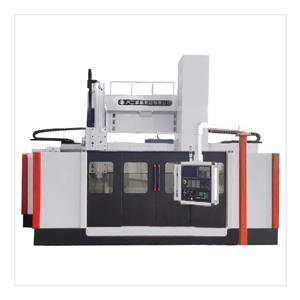
اگر قطعه کار عمدتاً سطوح چرخشی مانند دایرههای بیرونی، سوراخهای داخلی و سطوح انتهایی را میچرخاند، تراشهای عمودی CNC معمولی میتوانند نیازهای پردازش را برآورده کنند. با این حال، هنگامی که علاوه بر چرخش، قطعه کار نیاز به تکمیل پردازش سوراخها، شیارها، نمایهسازی و غیره نیز در همان حالت گیره دارد، امید است که گیره ثانویه و تبدیلهای فرآیند کاهش یابد.تراش برجک عمودی CNCارزش بررسی بیشتری دارد. برای قطعات چرخشی بزرگ و سنگین، ارزش پیکربندی محور C عمدتاً در ادغام فرآیند منعکس میشود تا صرفاً افزودن عملکردهای تجهیزات.
قطعه کار نه تنها نیاز به تراشکاری دارد، بلکه به پردازشهای بعدی نیز نیاز دارد.
تراشهای عمودی CNC معمولی عمدتاً پردازش چرخشی را انجام میدهند، مانند:
· ماشینکاری دایرههای بیرونی و درونی
· ماشینکاری نهایی
· پردازش پله و کانتور
اگر قطعه کار پس از تراشکاری نیاز به سوراخ کاری، شیار یا سایر ماشینکاریهای مربوط به موقعیت محیطی داشته باشد، ممکن است لازم باشد قطعه کار را برای تغییر موقعیت به تجهیزات دیگری منتقل کنید.
تراش برجک عمودی CNCمیتواند موقعیتیابی چرخشی قطعه کار را بسته به پیکربندی خاص با سایر عملکردهای پردازش ترکیب کند و در نتیجه انتقال قطعات کار بین تجهیزات مختلف را کاهش دهد. بنابراین، برای فرآیند ترکیبی تراشکاری + سایر پردازشها، مقدار محور C واضحتر خواهد بود.
قطعه کار نیاز به موقعیت یابی یا شاخص گذاری محیطی دارد.
یکی دیگر از نقشهای مهم محور C این است که به میز کار اجازه میدهد تا طبق برنامه ماشینکاری، موقعیت زاویهای خود را پیدا کند. به عنوان مثال، فلنجهای بزرگ، قطعات چرخدنده، قطعات یاتاقان یا قطعات مخازن تحت فشار ممکن است پس از تراشکاری، شامل سوراخهای ماشینکاری، شیارها یا سایر ویژگیها در جهت محیطی نیز باشند.
ویژگی مشترک این نوع قطعه کار این است که موقعیت ماشینکاری نه تنها به اندازه در جهت X و Z مربوط میشود، بلکه به موقعیت قطعه کار در جهت محیطی نیز مربوط میشود. اگر هر فرآیند نیاز به بستن و تراز مجدد داشته باشد، نه تنها زمان کمکی را افزایش میدهد، بلکه خطر پردازش ناشی از تغییر موقعیت را نیز افزایش میدهد.
بنابراین، وقتی خریداران متوجه میشوند که قطعه کارشان ویژگیهای توزیع محیطی بیشتری دارد، باید بیشتر ارزیابی کنند که آیا پیکربندی محور C ضروری است یا خیر.
قطعه کار از نظر اندازه بزرگ و از نظر وزن سنگین است و بستن مجدد مکرر مطلوب نیست.
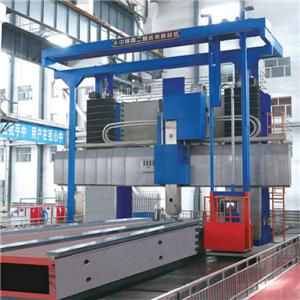
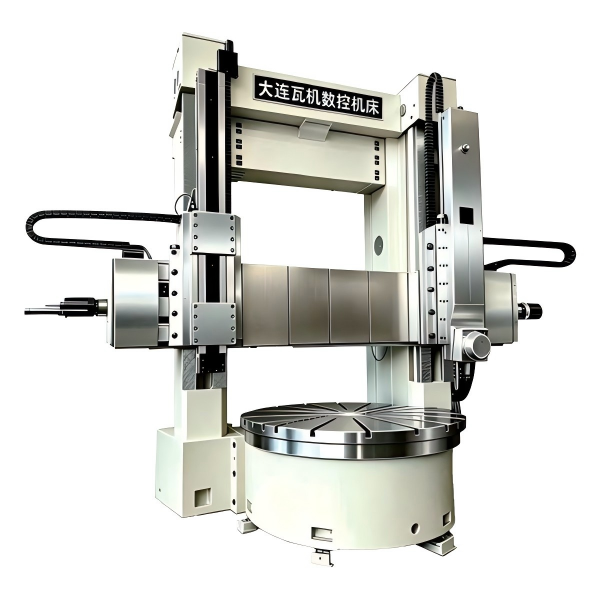
برای قطعات چرخشی بزرگ، بستن مجدد اغلب دردسرسازتر از قطعات کوچک است. فلنجهای بزرگ، اجزای توربین بخار، یاتاقانها و اجزای مخازن تحت فشار ممکن است خودشان قطر و وزن زیادی داشته باشند. مدلهای تراش عمودی دو ستونی سری D شرکت ماشینآلات CNC دالیان واجی (DALIAN WAJI CNC MACHINE CO., LTD) دارای حداکثر قطر تراشکاری تقریباً Φ2500-Φ4000 میلیمتر و حداکثر وزن قطعه کار بسته به مدل 12 تا 32 تن هستند.
برای چنین قطعات کاری، اگر پس از اتمام تراشکاری نیاز به انتقال آنها به تجهیزات دیگر برای پردازش ثانویه باشد، بلند کردن، قرارگیری و ترازبندی باید دوباره در نظر گرفته شود. بنابراین، اگر پروژه همچنین دارای قطعات کاری بزرگ/سنگین + پردازش چند فرآیندی + هزینههای بالای بستن ثانویه باشد، آنگاهتراش برجک عمودی CNCارزش ارزیابی بالاتری دارد.
ما امیدواریم که به جای اینکه صرفاً به دنبال تجهیزات بزرگتر باشیم، تبدیل فرآیندها را کاهش دهیم.
خرید تجهیزات محور C به این معنی نیست که هر چه عملکردهای بیشتری داشته باشد، بهتر است. اگر محصول شما فقط تحت تراشکاری روتین قرار میگیرد و فرآیند ماشینکاری ساده است، نیازی به اضافه کردن پیکربندی تجهیزات به محور C نیست.
یک راه منطقیتر برای قضاوت این است که ببینیم: آیا محور C واقعاً میتواند عملیات پردازش شما را کاهش دهد؟
اگر اضافه کردن محور C به قطعه کار اجازه دهد تا وظایف پردازش بیشتری را در یک گیره انجام دهد، میتواند به کاهش انتقال قطعه کار، تنظیم مجدد و اتصال فرآیند بین چندین دستگاه کمک کند. برعکس، اگر کل فرآیند پردازش همیشه فقط چرخش باشد، تراشهای عمودی معمولی CNC ممکن است کافی باشند.
کدام قطعات کار برای محور C ارزش بیشتری برای بررسی دارند؟
از منظر ویژگیهای پردازش، میتوان بر انواع زیر تمرکز کرد:
| مشخصات قطعه کار | آیا ارزیابی محور C توصیه میشود؟ |
| ماشینکاری محدود به قطرهای بیرونی، سوراخهای داخلی و سطوح انتهایی | معمولاً لازم نیست |
| قطعه دوار بزرگ؛ عمدتاً عملیات تراشکاری | بستگی به الزامات فرآیند دارد |
| عملیات پس از تراشکاری (مثلاً سوراخکاری، شیارزنی) مورد نیاز | ارزیابی اولویت توصیه میشود |
| چندین مکان ماشینکاری در امتداد محیط | ارزیابی اولویت توصیه میشود |
| قطعه کار سنگین؛ بستن مجدد آن دشوار است | ارزیابی توصیه میشود |
| تمایل به حداقل رساندن حمل و نقل و تنظیم مجدد | ارزیابی توصیه میشود |
| تمام مراحل ماشینکاری شامل تراشکاری ساده است | مقدار محور C نسبتاً محدود است |
چه موارد دیگری باید قبل از خرید تأیید شوند؟تراش عمودی برجک CNC?
مدل تجهیزات را صرفاً بر اساس اینکه آیا محور C مورد نیاز است یا خیر، انتخاب نکنید. یک روش انتخاب مطمئنتر، ابتدا بررسی شرایط واقعی پردازش قطعه کار، از جمله موارد زیر است:
· حداکثر و حداقل قطر قطعه کار
· ارتفاع قطعه کار
· وزن قطعه کار
· مواد و سختی
· کمک هزینه پردازش
· آیا برش متناوب وجود دارد؟
· سوراخها، شیارها و سایر ویژگیهایی که باید ماشینکاری شوند
· حجم پردازش سالانه
· دقت ماشینکاری هدف
به عنوان تأمینکنندهای با بیش از 20 سال سابقه تولید، به خریداران توصیه میکنیم که از پارامترهای قطعه کار شروع کنند و سپس قضاوت کنند که آیا پیکربندی استاندارد کافی است و آیا پیکربندی بیشتر محور C، ابزارهای محرک یا توابع اندازهگیری مورد نیاز است یا خیر.
نتیجهگیری: چه زمانی واقعاً به محور C نیاز است؟
وقتی قطعه کار چرخشی بزرگ شما دیگر فقط در حال تراش نیست، بلکه نیاز به موقعیتیابی محیطی، ماشینکاری سوراخ و شیار یا سایر ماشینکاریهای مرکب دارد و هزینه و ریسک بستن ثانویه زیاد است، ارزش بررسی دارد.تراش برجک عمودی CNC.
اگر قطعه کار همیشه تحت سلطه تراشکاری ساده باشد، محور C ضروری نیست. منطقیترین راه برای خریدار این نیست که ابتدا مشخص کند آیا به تجهیزات محور C نیاز دارد، بلکه ابتدا اندازه، وزن، مواد، نقشههای پردازش و رویههای خاص پردازش قطعه کار را ارائه دهد و سپس به سازنده تجهیزات اجازه دهد تا بر اساس فرآیند واقعی قضاوت کند که آیا محور C و سایر عملکردها واقعاً ضروری هستند یا خیر.