چرا دقت سوراخهای ماشینکاری شده در یک دستگاه بورینگ و فرز CNC یکسان، متفاوت است؟
هنگام پردازش قطعات کار مشابه در همان دستگاه سوراخکاری افقی، ممکن است تفاوتهای خاصی در دهانه، موقعیت یا کیفیت سطح رخ دهد. دلیل آن یک عامل واحد نیست، بلکه مربوط به ساختار ابزار ماشین، ضربه ماشینکاری، وضعیت اسپیندل، بستن قطعه کار و شرایط روانکاری و حذف براده در طول فرآیند پردازش است. برای قطعات کار بزرگ و پیچیده، هنگام خریددستگاه فرز و سوراخکاری CNCها، به ویژه لازم است که قضاوت شود آیا تجهیزات از این جنبهها برای وظایف پردازش واقعی مناسب هستند یا خیر.
ساختار و استحکام ماشین ابزار، اساس کار است.
بورینگ فرآیندی است که نیاز به پایداری بالای پردازش دارد. وقتی اندازه قطعه کار بزرگ باشد، عمق پردازش افزایش یابد یا مقدار برش زیادی مورد نیاز باشد، پایداری ساختار ابزار ماشین مستقیماً بر فرآیند پردازش تأثیر میگذارد.
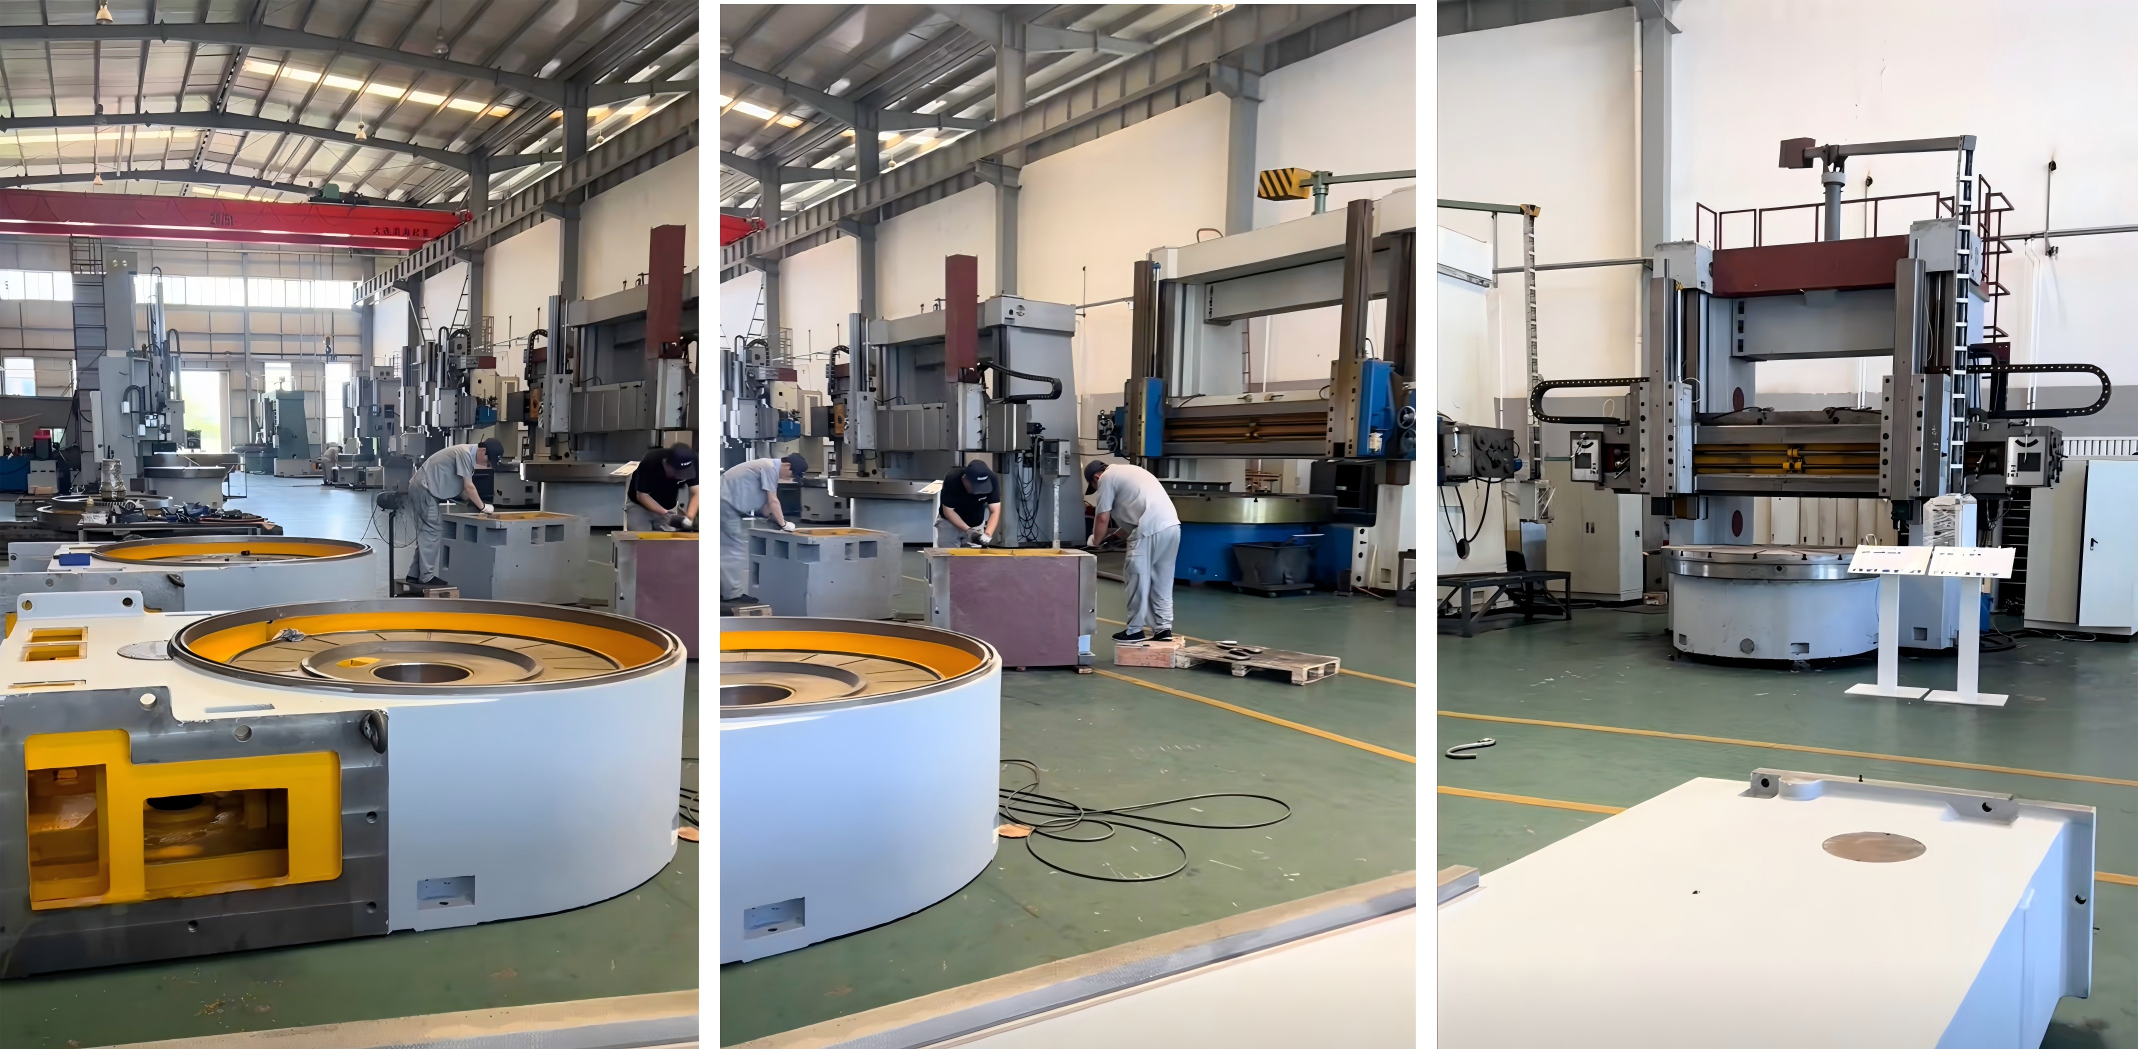
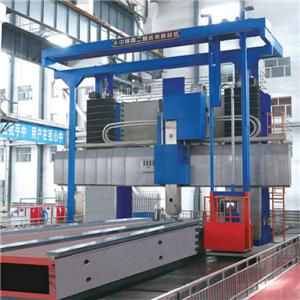
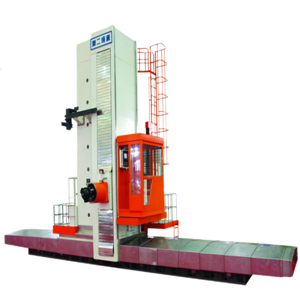
The دستگاه فرز و سوراخکاری CNCاین دستگاه از یک ساختار ایستاده روی زمین بهره میبرد، به طوری که قطعه کار میتواند ثابت بماند، در حالی که سیستم پردازش در امتداد ناحیه مورد نیاز حرکت میکند، که میتواند خطاهای ناشی از بلند کردن و تراز مجدد مکرر قطعات کار بزرگ را کاهش دهد. به عنوان مثال، سری T69 شرکت DALIAN WAJI را در نظر بگیرید. این دستگاه از یک ساختار ستونی متحرک و طراحی مدولار بهره میبرد. مدلهای مختلف شفتهای بورینگ دارای قطر ۱۳۰ تا ۲۶۰ میلیمتر هستند و حرکت ستون میتواند به ۴۰۰۰ تا ۱۰۰۰۰ میلیمتر برسد. پیکربندی را میتوان با توجه به اندازه قطعه کار و محدوده پردازش انتخاب کرد.
پیکربندی شفت بورینگ و کورس مته نمیتواند فقط بر اساس حداکثر اندازه " باشد.
برای همان تجهیزات، اگر موقعیت واقعی ماشینکاری نزدیک به حد ضربه باشد، یا طول شفت بورینگ و عمق ماشینکاری با ساختار قطعه کار مطابقت نداشته باشد، پایداری ماشینکاری نیز ممکن است تحت تأثیر قرار گیرد.
بنابراین، هنگام خرید، ما نه تنها میتوانیم حداکثر دامنه پردازش "hddhhh را مقایسه کنیم، بلکه میتوانیم بر اساس قطر سوراخ، عمق سوراخ، اندازه قطعه کار و موقعیت سوراخ، قضاوت کنیم که آیا کورس شفت بورینگ با کورس شفت ابزار ماشین مطابقت دارد یا خیر.
مدلهای مختلف سری T69 ما دارای کورس سوراخکاری شفت ۸۰۰ تا ۱۵۰۰ میلیمتر و کورس سردنده ۲۰۰۰ تا ۵۰۰۰ میلیمتر هستند. پیکربندی خاص نیز میتواند با توجه به نیازهای مشتری گسترش یابد.
روانکاری و حذف تراشه نیز میتواند بر وضعیت پردازش مداوم تأثیر بگذارد.
قطعات کار بزرگ معمولاً زمان زیادی برای پردازش نیاز دارند. اگر وضعیت روانکاری قطعات متحرک مانند ریلهای راهنما ناپایدار باشد، یا تراشهها و مایع برش به موقع پردازش نشوند، ممکن است بر عملکرد مداوم تجهیزات تأثیر بگذارد.
دستگاههای فرزکاری و بورینگ سنگین سری T69 شرکت دالیان واجی مجهز به سیستم روانکاری خودکار برای روانکاری ریل راهنما از طریق پمپ روغنکاری تخلیه فشار الکتریکی و یک سیستم برادهبرداری خودکار مارپیچی برای کمک به تخلیه به موقع برادههای تولید شده در طول فرآیند پردازش هستند.
قضاوت واقعی در مورد خرید باید به خود مصنوع برگردد.
وقتی خریداری متوجه میشود که دددد تفاوتهایی در دقت سوراخهای پردازششده توسط یک دستگاه سوراخکاری افقی یکسان وجود دارد، ددددد او نه تنها باید به پارامترهای اسمی دستگاه ابزار توجه کند، بلکه باید نقشههای قطعه کار، جنس، اندازه سوراخ، عمق پردازش، فناوری پردازش، الزامات ابزار و شرایط تولید را برای تصمیمگیری جامع ترکیب کند. اینکه آیا مشخصات دستگاه ابزار با قطعه کار واقعی مطابقت دارد یا خیر، مهمتر از انتخاب صرف یک مدل بزرگتر است.
این همچنین ایدهای است که توسط DALIAN WAJI هنگام پیکربندی استفاده شده استدستگاه فرز و سوراخکاری CNCش. شرکت ما در سال ۲۰۰۳ با سرمایهگذاری مشترک گروه ماشین ابزار Qier و گروه ماشین ابزار سابق Dalian Wafangdian تأسیس شد و فناوری تولید و پایگاه استعدادهای انباشته شده بلندمدت Wafangdian Heavy Machine Tool را به ارث برده است. شرکت ما در حال حاضر دارای سرمایه ثبت شده ۸۰ میلیون یوان و یک کارخانه شیمیایی مدرن در حدود ۱۳۰،۰۰۰ متر مربع است و یک سیستم تولیدی ایجاد کرده است که تحقیق و توسعه، تولید و فروش را با هم ترکیب میکند.
از نظر پیکربندیهای خاص محصول، سری T69 یک مشخصات واحد را اتخاذ نمیکند، بلکه پیکربندیهای مختلفی مانند T6913D، T6916D، T6920D و T6926 را ارائه میدهد.
دستگاه فرز بورینگ از نوع کف مناسب برای کاربرد خود را انتخاب کنید
مشخصات واقعی تجهیزات را میتوان بر اساس موارد زیر نیز تعیین کرد: نقشههای قطعه کار، مواد، رویههای پردازش، دقت اندازه، روزنه، ابزارها و شرایط تولید.
برای انتخاب تجهیزات و پشتیبانی فنی با دالیان واجی تماس بگیرید.
مشخصات واقعی تجهیزات همچنین میتواند بر اساس نقشههای قطعه کار، مواد، رویههای پردازش، دقت اندازه، دهانه، ابزارها و شرایط تولید تعیین شود. برای نیازهای پردازش ویژه، ما همچنین از بحث بیشتر در مورد پیکربندی تجهیزات بر اساس نقشهها یا اسناد پشتیبانی میکنیم.
اگر قطعه کار شما نیاز به پردازش با سوراخهای متخلخل، ساختارهای پیچیده یا قطعات بزرگ غیر استاندارد دارد، قبل از تعیین مشخصات، نقشههای قطعه کار و الزامات کلیدی پردازش را ارائه دهید.دستگاه فرز و سوراخکاری CNCارزشمندتر از اینه که مستقیماً بپرسی " حداکثر اندازه پردازش چقدره؟"