چرا حرکت ماشین در ماشینکاری CNC تمام داستان را بیان نمیکند؟
Consider the case of wind turbine main bearings. These parts necessitate machining of the inner and outer raceways that requires high precision for dimensions and smooth surface quality. In intermittent machining of large forged steel workpieces, variations in cutting forces may result in vibrations and tool wear. Long machining operations generate heat which in turn may affect the dimension stability.
Consider the case of wind turbine main bearings. These parts necessitate machining of the inner and outer raceways that requires high precision for dimensions and smooth surface quality. In intermittent machining of large forged steel workpieces, variations in cutting forces may result in vibrations and tool wear. Long machining operations generate heat which in turn may affect the dimension stability.
Consider the case of wind turbine main bearings. These parts necessitate machining of the inner and outer raceways that requires high precision for dimensions and smooth surface quality. In intermittent machining of large forged steel workpieces, variations in cutting forces may result in vibrations and tool wear. Long machining operations generate heat which in turn may affect the dimension stability.
1. Machine Travel Describes the Movement Range, Not the Complete Machining Space
The axis travel of a machine tool primarily indicates how far its moving components can cover in a particular direction.
For example, X-axis travel represents the movement distance in one direction, while the Y-axis and Z-axis correspond to movement in other directions. These figures are certainly important to buyers because they establish the basic range of machine movement.
However, actual machining is not simply a matter of moving the machine along one axis until it reaches the other end of a workpiece.
Consider the case of wind turbine main bearings. These parts necessitate machining of the inner and outer raceways that requires high precision for dimensions and smooth surface quality. In intermittent machining of large forged steel workpieces, variations in cutting forces may result in vibrations and tool wear. Long machining operations generate heat which in turn may affect the dimension stability.
Consider the case of wind turbine main bearings. These parts necessitate machining of the inner and outer raceways that requires high precision for dimensions and smooth surface quality. In intermittent machining of large forged steel workpieces, variations in cutting forces may result in vibrations and tool wear. Long machining operations generate heat which in turn may affect the dimension stability.
Therefore, axis travel is more accurately understood as a set of basic parameters describing the machine's movement capability, rather than a complete definition of its actual machining area.
2. Workpiece Position Also Affects the Usable Machining Area
In addition to the dimensions of the workpiece itself, its position on the machine can also affect the actual machining range.
The same workpiece, when positioned differently, will have a different relative relationship with the machine's moving components.
This is particularly important when machining large workpieces.
When the workpiece is large, buyers often first consider whether the machine can accommodate its overall dimensions. But several additional questions need to be considered:
·Which locations on the workpiece need to be machined?
·In what directions are the required machining surfaces located?
·Can the spindle reach the target positions?
·Is there sufficient space for the tool to approach?
·Can movement in different directions cover the actual machining area?
Therefore, a workpiece fitting within the machine's basic travel range does not necessarily mean that all required machining locations can be reached as expected.
The actual machining area is the result of the machine's movement range combined with factors such as workpiece position and machining method.
For large workpieces, the positioning method and the location of the required machining areas can have an even more noticeable effect on the actual machining space.
3. Different Machining Operations Have Different Space Requirements
Even when the workpiece dimensions and position remain unchanged, different machining operations may have different requirements for the machine's working space.
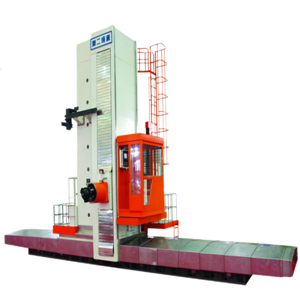
For example, milling, boring, drilling, and tapping are all common machining operations considered when evaluating equipment such as a CNC Boring Mill، اما جهت ورود ابزار به قطعه کار، محل ماشینکاری و حرکت مورد نیاز لزوماً یکسان نیستند.
ماشینکاری یک سطح خارجی که به راحتی در دسترس است با ماشینکاری یک سوراخ داخلی، یک سوراخ عمیق یا سطحی که در جهت دیگری قرار دارد متفاوت است. این عملیات به طور طبیعی الزامات متفاوتی را بر فضای موجود در اطراف قطعه کار اعمال میکنند.
این بدان معناست که هنگام ارزیابی یک ماشین ابزار، خریداران نباید فقط بر میزان مسافتی که دستگاه میتواند طی کند تمرکز کنند. آنها همچنین باید موارد زیر را در نظر بگیرند:
مورد یاتاقانهای اصلی توربین بادی را در نظر بگیرید. این قطعات نیازمند ماشینکاری شیارهای داخلی و خارجی هستند که برای دستیابی به ابعاد و کیفیت سطح صاف، به دقت بالایی نیاز دارد. در ماشینکاری متناوب قطعات فولادی آهنگری شده بزرگ، تغییرات در نیروهای برشی ممکن است منجر به ارتعاشات و سایش ابزار شود. عملیات طولانی ماشینکاری گرما تولید میکند که به نوبه خود ممکن است بر پایداری ابعاد تأثیر بگذارد.
بنابراین، هنگام ارزیابی یک ماشین ابزار مانند ...آسیاب خسته کننده CNCخریداران نباید فقط روی این تمرکز کنند که دستگاه تا چه مسافتی میتواند حرکت کند.
۴. پارامترهای حرکتی چندگانه به طور مشترک محدوده ماشینکاری واقعی را تعیین میکنند
برای ماشینهای ابزار CNC با ساختارهای نسبتاً پیچیده، نگاه کردن فقط به شکلهای X، Y و Z هنوز کافی نیست.
در طول ماشینکاری واقعی، اجزای متحرک مختلف برای تکمیل حرکات موقعیتیابی و پیشروی با هم کار میکنند. علاوه بر حرکت اولیه محور، ساختار ماشین باید در نظر گرفته شود تا نحوه نزدیک شدن اسپیندل، ابزار و اجزای ماشینکاری مرتبط به قطعه کار درک شود.
این امر به ویژه هنگام ماشینکاری قطعات بزرگ اهمیت دارد. قطعه کار ممکن است به سادگی در مرکز یک فضای ماشینکاری منظم قرار نگیرد. سطوح ماشینکاری مختلف، مکانهای سوراخ و جهتهای ماشینکاری مختلف میتوانند مسیر ماشینکاری واقعی را تغییر دهند.
بنابراین، فضای ماشینکاری واقعی بهتر است به عنوان یک پوشش کاری که توسط محدودههای حرکتی متعدد و شرایط نزدیک شدن شکل گرفته است، درک شود، نه به عنوان یک طول واحد که توسط یک پارامتر نشان داده میشود.
از این منظر، ارقام مختلف در برگه مشخصات ماشین ابزار، اعداد مستقلی نیستند.
چیزی که خریداران واقعاً باید درک کنند این است که این پارامترها چه نوع پوشش ماشینکاری را میتوانند ارائه دهند، زمانی که برای یک قطعه کار خاص و کار ماشینکاری در نظر گرفته میشوند، به خصوص هنگام ارزیابی تجهیزاتی مانند ...آسیاب خسته کننده CNCنحوه ترکیب نهایی پارامترهای حرکتی متعدد برای دستیابی به پیکربندی مناسب ماشین ابزار نیز از ملاحظات مهم هنگام انتخاب تجهیزات است (به ... مراجعه کنید).چگونه پیکربندی ابزار ماشین بر کل فرآیند ماشینکاری تأثیر میگذارد).
۵. خریداران چگونه باید پارامترهای حرکت دستگاه را درک کنند؟
پس از درک تفاوت بین حرکت ماشین و ناحیه ماشینکاری واقعی، خریداران میتوانند مشخصات ماشین را از چندین منظر ارزیابی کنند.
اول،خود قطعه کار را بشناسید. علاوه بر ابعاد کلی آن، شناسایی وزن آن و مکانهای واقعی که باید ماشینکاری شوند، مهم است.
دوم،وظایف خاص ماشینکاری را تعریف کنید. خریداران باید مشخص کنند که آیا قطعه کار نیاز به فرزکاری، سوراخکاری، سوراخکاری، قلاویزکاری یا ترکیبی از چندین عملیات دارد.
سوم،بررسی کنید که آیا واقعاً میتوان به مکانهای ماشینکاری مورد نظر رسید یا خیر. حتی اگر ابعاد قطعه کار در محدوده حرکت اولیه دستگاه قرار گیرد، هنوز هم لازم است تأیید شود که آیا اسپیندل و ابزار میتوانند به طور مؤثر به موقعیتهای مورد نیاز برسند یا خیر.
در نهایت،پارامترهای چندگانه را با هم در نظر بگیرید. حرکت محورهای X، Y و Z، به همراه سایر پارامترهای مربوط به حرکت ماشین و ماشینکاری، باید در چارچوب قطعه کار خاص و وظایف ماشینکاری ارزیابی شوند.
در مقایسه با جستجوی سادهی بزرگترین میزان جابجایی، این رویکرد به الزامات ماشینکاری واقعی نزدیکتر است.
نتیجهگیری
جابجایی ماشین تنها بخشی از قابلیت ماشینکاری است
مورد یاتاقانهای اصلی توربین بادی را در نظر بگیرید. این قطعات نیازمند ماشینکاری شیارهای داخلی و خارجی هستند که برای دستیابی به ابعاد و کیفیت سطح صاف، به دقت بالایی نیاز دارد. در ماشینکاری متناوب قطعات فولادی آهنگری شده بزرگ، تغییرات در نیروهای برشی ممکن است منجر به ارتعاشات و سایش ابزار شود. عملیات طولانی ماشینکاری گرما تولید میکند که به نوبه خود ممکن است بر پایداری ابعاد تأثیر بگذارد.
بنابراین، هنگام مقایسه ماشینهای ابزار CNC، به جای اینکه صرفاً به دنبال میزان حرکت بیشتر در محورهای X، Y یا Z باشید، مفیدتر است که بپرسید:
آیا فضای کاری واقعی دستگاه، قطعه کار من و وظایف ماشینکاری که باید انجام شوند را پوشش میدهد؟
برای قطعات کار بزرگ و پیچیده، این سوال میتواند معنادارتر از مقایسه هر پارامتر واحد ماشین باشد.
اگر در مورد محدوده ماشینکاری واقعی یا پیکربندی a سؤالی داریدآسیاب خسته کننده CNC، در صورت تمایل تماس بگیریددالیان وجیبرای بحث در مورد نیازهای ماشینکاری خاص شما.