تراشهای عمودی CNC برای تولید صنعتی: کاربردها و برنامهریزی فرآیند
ماشینهای تراش CNC عمودی به طور گسترده برای قطعات چرخشی بزرگ در ماشینآلات سنگین، تجهیزات انرژی، معدن، حمل و نقل و مهندسی عمومی در نظر گرفته میشوند. ظرفیت مفید توسط هندسه و فرآیند قطعه تعیین میشود، نه تنها نام صنعت.
تجهیزات انرژی
ماشینهای تراش CNC عمودی به طور گسترده برای قطعات چرخشی بزرگ در ماشینآلات سنگین، تجهیزات انرژی، معدن، حمل و نقل و مهندسی عمومی در نظر گرفته میشوند. ظرفیت مفید توسط هندسه قطعه و فرآیند تعیین میشود، نه فقط نام صنعت. اولین گام عملی، تعریف نقش دستگاه در کارخانه است. برای فلنجهای بزرگ، خریدار باید فرآیند فعلی، بزرگترین قطعه نمونه و عملیاتی که در حال حاضر بیشترین تأخیر یا ریسک کیفیت را ایجاد میکند، مستندسازی کند. این امر جستجوی کلی تجهیزات را به یک پروژه مهندسی قابل اندازهگیری تبدیل میکند.
معدن و ماشین آلات سنگین
برای حلقهها، دستگاه باید از روی قطعه کار واقعی ارزیابی شود، نه از روی یک توصیف کلی کاتالوگ. ابعاد، وزن، جنس و محل ویژگیهای مهم را ثبت کنید. سپس بررسی کنید که آیا دستگاه پیشنهادی، حرکت کافی، دسترسی به ابزار و حاشیه ساختاری را فراهم میکند یا خیر. ظرفیت اسمی که هیچ فضایی در اطراف قطعه واقعی باقی نمیگذارد، ظرفیت تولید مناسبی نیست.
اجزای حمل و نقل
سوال فنی کلیدی در این زمینه این است که دستگاه تحت سختترین شرایط چگونه رفتار میکند. نیروی برش، کشش ابزار، سختی مواد، پیشروی مورد نیاز و طول چرخه مورد انتظار را در نظر بگیرید. یک تامینکننده باید بتواند توضیح دهد که چگونه پیکربندی انتخاب شده از محفظهها پشتیبانی میکند، از جمله اینکه کدام اسپیندل، سر، ابزار یا ویژگی ساختاری مسئول این قابلیت است.
آگهیهای استخدام مهندسی عمومی
اقتصاد تولید نیز باید در نظر گرفته شود. یک ماشین میتواند قدرتمند به نظر برسد، در حالی که در حین بارگیری، تغییر موقعیت، تعویض ابزار دستی یا بازرسی، زمان از دست میدهد. برای چرخها، کل چرخه را محاسبه کنید: جابجایی، راهاندازی، برش، تعویض ابزار، اندازهگیری و تخلیه. این اغلب فرصت بزرگتری را نسبت به افزایش اندک سرعت برش نشان میدهد.
توالییابی فرآیند
نگهداری و کنترل فرآیند به ویژه برای اجزای یاتاقان اهمیت دارد. قبل از نهایی کردن دستگاه، طرح مبنا، سطوح گیره، نقاط تکیهگاه و روش اندازهگیری را تعریف کنید. در قطعات بزرگ، یک چیدمان نادرست میتواند ساعتها ماشینکاری را صرف کند و همچنان قطعهای تولید کند که از نظر هندسی اشتباه است. بنابراین، دستگاه باید همراه با یک مفهوم چیدمان واقعبینانه انتخاب شود.
حجم تولید
ابزار و لوازم جانبی باید به عنوان بخشی از دستگاه در نظر گرفته شوند، نه به عنوان یک اقدام جانبی. برای قطعات چرخ دنده، نگهدارندههای مورد نیاز، ابزارهای بورینگ، سرهای فرز، پروب، تعویض ابزار و عملکردهای مدیریت براده را مشخص کنید. از تامینکننده بخواهید اقلام استاندارد و اختیاری را از هم جدا کند تا قیمت اعلام شده نشان دهنده فرآیندی باشد که شما واقعاً قصد اجرای آن را دارید.
نگهداری و بازرسی
قبل از ثبت سفارش، نصب، آموزش، راهاندازی، معیارهای پذیرش و پشتیبانی پس از فروش را تأیید کنید.
چگونه یک تراش CNC عمودی در یک فرآیند تولید معمولی جای میگیرد؟
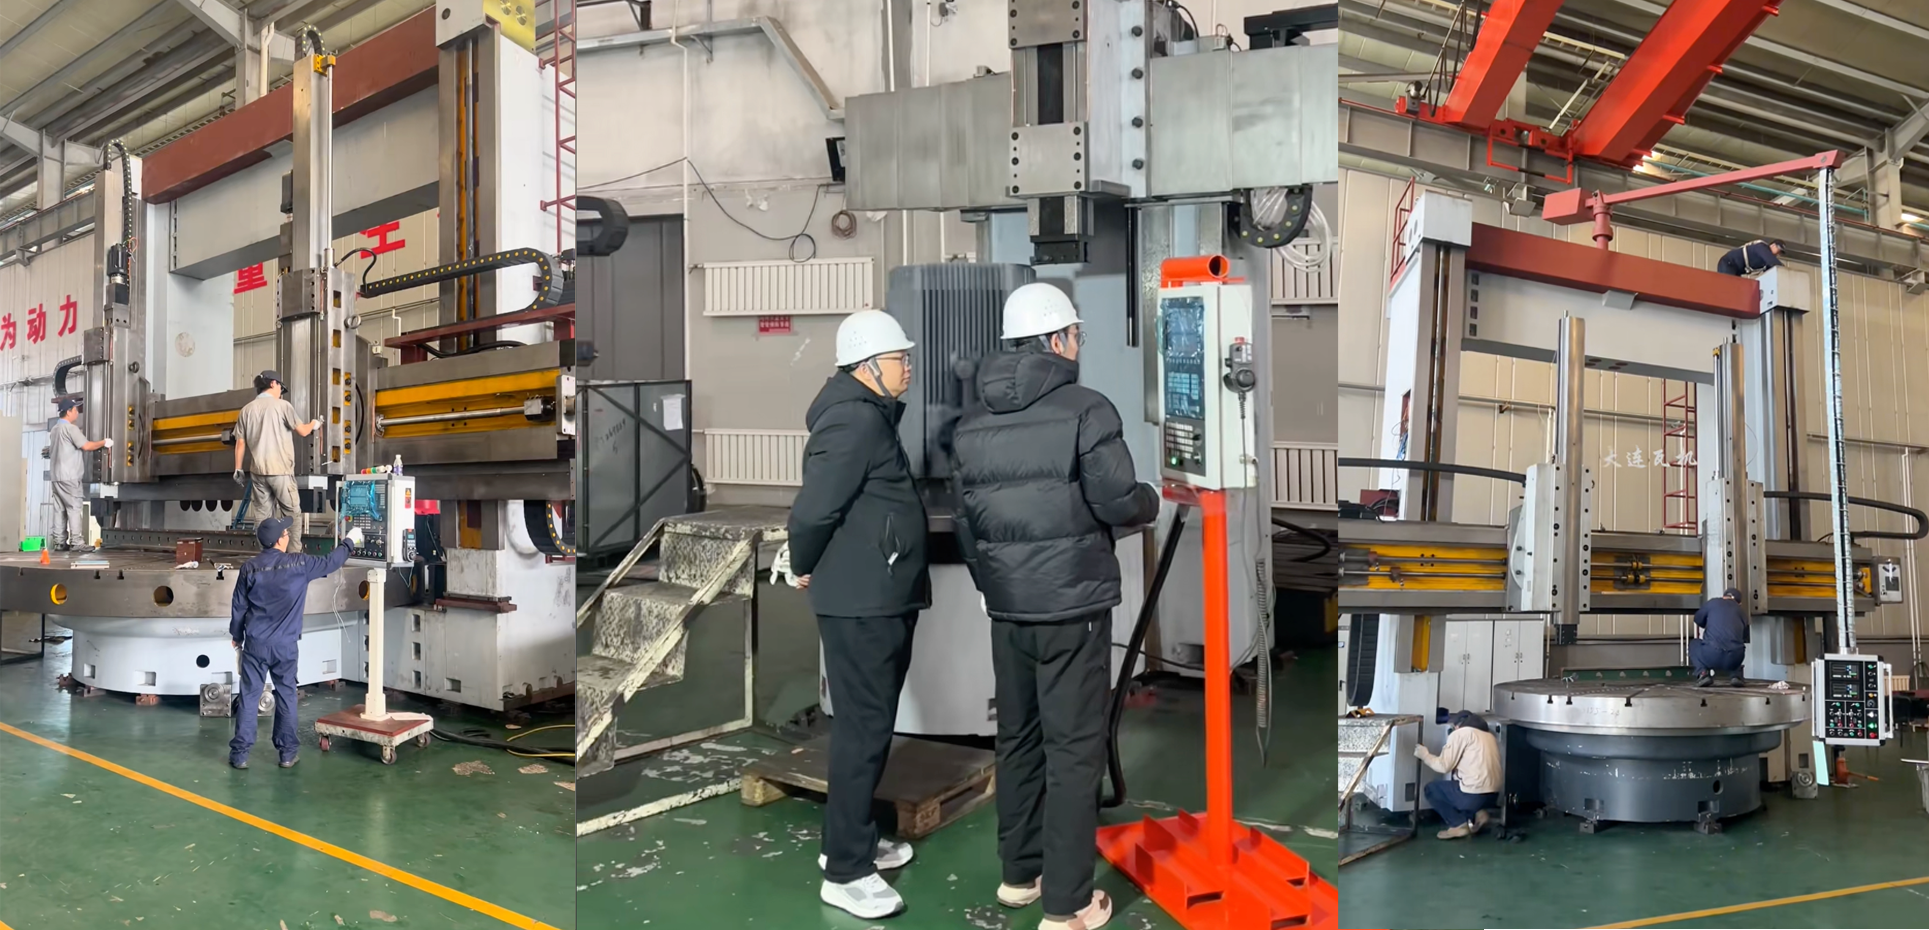
یک دستگاه تراش CNC عمودی صرفاً بر اساس حداکثر قطر قطعه کار انتخاب نمیشود. ارزش واقعی تولید آن از میزان تناسب مؤثر آن با کل توالی ماشینکاری ناشی میشود. برای قطعات چرخشی بزرگ، فرآیند معمولاً با بارگذاری و موقعیتیابی قطعه کار شروع میشود و به دنبال آن تراشکاری خشن، ماشینکاری میانی، تراشکاری نهایی و بازرسی ابعادی انجام میشود.
۱. بارگذاری و موقعیتیابی قطعه کار
اجزای بزرگ معمولاً با استفاده از جرثقیل سقفی یا سایر تجهیزات بالابری روی میز کار افقی بارگذاری میشوند. پس از قرار دادن قطعه کار روی میز، اپراتور موقعیت مرجع مورد نیاز را تعیین کرده و قطعه را بر اساس هندسه و وزن آن محکم میکند.
این مرحله به ویژه برای قطعات با قطر بزرگ اهمیت دارد زیرا موقعیت اولیه مستقیماً بر دقت تراشکاری بعدی تأثیر میگذارد. یک چیدمان پایدار به سیستم CNC اجازه میدهد تا رابطه ثابتی بین مبدا قطعه کار و ابزار برش در طول چرخه ماشینکاری حفظ کند.
۲. تراشکاری خشن برای حذف مواد
پس از موقعیتیابی، معمولاً از تراشکاری خشن برای حذف مؤثر مواد اضافی استفاده میشود. هدف در این مرحله کیفیت نهایی سطح نیست، بلکه حذف پایدار و مؤثر مواد است.
برای فولاد سنگین، چدن و سایر موادی که ماشینکاری آنها دشوار است، دستگاه تراش CNC عمودی باید در حین تحمل بارهای برشی متغیر، پایداری برش کافی را حفظ کند. بنابراین، استحکام دستگاه، گشتاور اسپیندل و پشتیبانی ابزار، هنگام تعیین استراتژی ماشینکاری مناسب، از عوامل مهم به شمار میروند.
۳. ماشینکاری متوسط و آمادهسازی ویژگیها
پس از حذف مقدار عمده مواد، عملیات میانی میتوانند ویژگیهای هندسی اصلی قطعه را تعیین کنند. بسته به قطعه کار، این عملیات ممکن است شامل تراشکاری شانهای، ماشینکاری شیار، سوراخکاری یا آمادهسازی سطوحی باشد که به عنوان مرجع برای عملیات بعدی استفاده خواهند شد.
نگه داشتن عملیات مرتبط در یک مجموعه میتواند از جابجاییهای غیرضروری جلوگیری کند. این امر به ویژه زمانی مفید است که رابطه بین چندین قطر، وجه یا ویژگی داخلی باید ثابت بماند.
۴. تراشکاری نهایی و کنترل ابعادی
ماشینکاری نهایی بر دستیابی به ابعاد، شرایط سطح و دقت هندسی مورد نیاز تمرکز دارد. پارامترهای برش معمولاً از مرحله خشنکاری تنظیم میشوند تا کنترل بیشتری بر نتیجه نهایی ماشینکاری فراهم شود.
برای اجزایی مانند حلقههای بزرگ، فلنجها، قطعات مرتبط با یاتاقان و سایر اجزای چرخشی دقیق، فرآیند نهایی باید نه تنها دقت قطر، بلکه صافی سطح، هممرکزی، انحراف و رابطه بین سطوح بحرانی را نیز در نظر بگیرد.
۵. بازرسی پس از ماشینکاری
بازرسی باید در فرآیند تولید ادغام شود، نه اینکه پس از تکمیل ماشینکاری به عنوان یک فعالیت جداگانه در نظر گرفته شود. بسته به الزامات قطعه، تولیدکنندگان ممکن است قطرهای کلیدی، ارتفاعها، ابعاد سوراخها، موقعیتهای سطح و سایر ویژگیهای هندسی مهم را تأیید کنند.
نتایج بازرسی همچنین میتواند بازخورد مفیدی برای دستههای تولید بعدی ارائه دهد. هنگامی که یک نوع قطعه به طور مکرر تولید میشود، دادههای ثبت شده ماشینکاری و بازرسی میتواند به اپراتورها در شناسایی تغییرات فرآیند و بهبود ثبات تولید کمک کند.
چرا برنامهریزی فرآیند برای تراشکاری عمودی CNC اهمیت دارد؟
مزیت اصلی برنامهریزی فرآیند این است که توانایی فنی دستگاه را با الزامات واقعی تولید مرتبط میکند. یک ماشین تراش CNC عمودی ممکن است ظرفیت تراش اسمی کافی داشته باشد، اما نتیجه تولید به موقعیت قطعه کار، توالی ماشینکاری، شرایط برش، دسترسی به ابزار و الزامات بازرسی نیز بستگی دارد.
بنابراین، برای تولیدکنندگانی که قطعات چرخشی بزرگ را پردازش میکنند، رویکرد بهتر، ارزیابی کل فرآیند ماشینکاری به جای انتخاب یک ماشین بر اساس یک مشخصات واحد است. ماشین باید ظرفیت کافی برای قطعه کار فعلی را فراهم کند و در عین حال از یک روش تولید پایدار و تکرارپذیر نیز پشتیبانی کند.