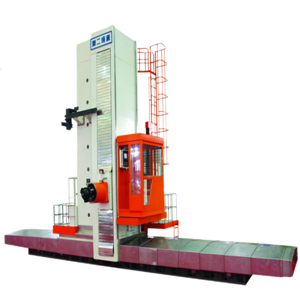
چگونه یک دستگاه فرز و بورینگ CNC از نوع کف، تولید قطعات بزرگ را بهبود میبخشد (2)
چرا دقت در بورینگ در قطعات بزرگ اهمیت دارد؟
در بسیاری از قطعات مکانیکی بزرگ، سوراخها صرفاً از طریق سوراخها ایجاد نمیشوند.
آنها ممکن است موارد زیر باشند:
سوراخهای یاتاقان
سوراخهای نصب
سوراخهای شفت
سوراخهای اتصال
مکانیابی دقیق سوراخها
سوراخهای با قطر بزرگ
این سوراخها اغلب مستقیماً کیفیت مونتاژ نهایی را تعیین میکنند.
برای مثال، اگر سوراخهای یاتاقان روی پایه یک ماشین بزرگ ناهمتراز باشند، ممکن است هنگام نصب یاتاقانها، شفتها و سایر اجزا، مشکلات مونتاژ رخ دهد.
بنابراین، عملیات بورینگ در ماشینکاری قطعات بزرگ صرفاً ماشینکاری سوراخهای زیاد نیست.
آنچه واقعاً مهم است این است:
محل، اندازه، هممحوری و ارتباط سوراخ با سایر مراجع ماشینکاری.
به همین دلیل است که بسیاری از شرکتهای تولیدی بزرگ، فرزکاری و بورینگ را در یک نوع تجهیزات ادغام میکنند.
با استفاده از یک سیستم گیرهبندی یکپارچه، چندین مرحله کلیدی ماشینکاری را میتوان در یک سیستم مختصات ماشینکاری انجام داد.
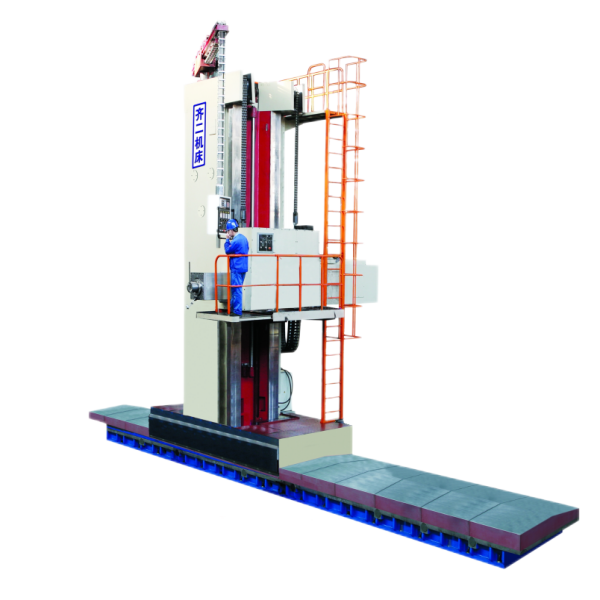
ترکیب فرزکاری و بورینگ برای یکپارچهسازی فرآیند
جریان پردازش سنتی ممکن است به صورت زیر باشد:
دستگاه فرز → بازرسی → انتقال قطعه کار → دستگاه بورینگ → بازرسی → فرزکاری ثانویه
با استفاده از دستگاه فرز و بورینگ مدل Floor Type، برخی از قطعات کار را میتوان با استفاده از یک گردش کار متمرکزتر پردازش کرد:
آمادهسازی قطعه کار → فرزکاری خشن → فرزکاری پیشانی → سوراخکاری → بورینگ → برقوکاری → پرداخت کاری
البته، فرآیند واقعی هنوز باید بر اساس ساختار قطعه کار، جنس، اندازه و دقت مورد نیاز تعیین شود.
با این حال، تغییر اصلی در جریان پردازش در موارد زیر نهفته است:
کارهای ماشینکاری بیشتری را میتوان حول همان مبنای گیرهبندی انجام داد.
برای قطعات کار بزرگ، این تغییر اغلب معنادارتر از افزایش سرعت اسپیندل است.
زیرا کارایی تولید در مقیاس بزرگ فقط به موارد زیر خلاصه نمیشود:
زمان برش
در عوض:
کل زمان تولید = آمادهسازی + جابجایی + برش + بازرسی + دوبارهکاری
اگر تجهیزات بتوانند زمان راهاندازی و جابجایی را کاهش دهند، حتی اگر سرعت برش تکی به طور قابل توجهی تغییر نکند، چرخه کلی تولید هنوز هم میتواند بهبود یابد.
گشتاور بالا و برش پایدار برای مواد سنگین
قطعات صنعتی بزرگ معمولاً قطعات کوچک با دیواره نازک نیستند.
بسیاری از برنامهها نیاز به پردازش دارند:
چدن
فولاد کربنی
فولاد آلیاژی
فولاد سازهای
سایر فلزات مهندسی
مواد مختلف مقاومت برشی متفاوتی ایجاد میکنند.
به خصوص در مرحله پردازش خشن، مقدار زیادی از مواد باید به سرعت حذف شوند.
این امر مستلزم آن است که تجهیزات از ظرفیت اسپیندل کافی و پایداری ساختاری برخوردار باشند.
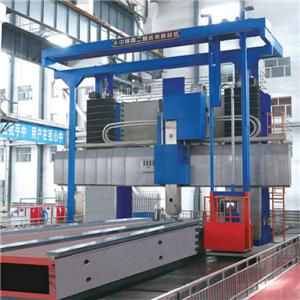
The دستگاه فرز و سوراخکاری کفسیستم محصول، با تأکید بر ساختار با استحکام بالا، اسپیندل گشتاور بالا و قابلیتهای ماشینکاری چند محوره؛ برخی از محصولات همچنین از عملیات ماشینکاری مانند سوراخکاری، برقوکاری، سوراخکاری، شیارزنی و فرزکاری انتهایی پشتیبانی میکنند.
در تولید واقعی، مقدار گشتاور بالا برای قویتر نشان دادن تجهیزات نیست، بلکه برای مناسبتر کردن تجهیزات برای شرایط برشکاری سنگین است.
به خصوص در حین ماشینکاری خشن قطعات بزرگ، تجهیزات باید تحت پارامترهای برش معقول پایدار بمانند.
اگر تجهیزات لرزش قابل توجهی را تجربه کنند، ممکن است منجر به موارد زیر شود:
افزایش ساییدگی ابزار
کیفیت سطح کاهش مییابد
پارامترهای برش باید کاهش یابند
زمان تولید افزایش مییابد
هزینه ابزارسازی افزایش مییابد
بنابراین، آنچه که ماشینکاری سنگین واقعاً به آن نیاز دارد عبارتند از:
قدرت + گشتاور + استحکام + پایداری
به جای اینکه فقط یک پارامتر را دنبال کنیم.