چگونه میتوان راندمان ماشینکاری قطعات بزرگ را در ماشینهای فرزکاری و بورینگ صنعتی بهبود بخشید؟
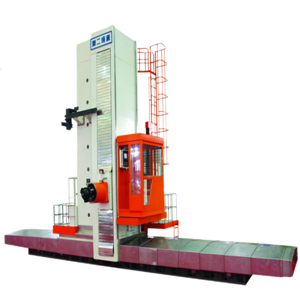
راندمان پردازش قطعات بزرگ فقط به میزان مادهای که دستگاه میتواند در دقیقه برش دهد بستگی ندارد. برای جعبهها، قفسهها، پوستهها و سایر قطعات کار با ساختارهای پیچیده، جابجایی قطعه کار، بستن مجدد، ترازبندی و تبدیل تجهیزات بین فرآیندهای مختلف نیز زمان تولید زیادی را به خود اختصاص میدهد. از طریق ساختار ایستاده روی زمین و قابلیتهای پردازش فرزکاری و بورینگ،دستگاه فرز و سوراخکاری صنعتیمیتواند کارایی کلی پردازش را از دو جهت بهبود بخشد: کاهش زمان کمکی و ادغام فرآیندهای پردازش.
کاهش جابجایی و بستن مجدد قطعات بزرگ به صورت مکرر.
قطعه کار وزن و اندازه زیادی دارد و مرتباً بین ماشینهای ابزار مختلف جابجا میشود که این امر باعث افزایش کارهای کمکی مانند بلند کردن، موقعیتیابی و ترازبندی میشود. یکی از ویژگیهای مهمدستگاه فرز و سوراخکاری صنعتیاین است که میتواند قطعات کار بزرگ را در محل کار ثابت کند و آنها را توسط سیستم پردازش ابزار ماشین به موقعیت مربوطه منتقل کند تا پردازش کامل شود. این امر نیاز به انتقال مکرر قطعات کار بین تجهیزات مختلف را کاهش میدهد.
اگر یک قطعه کار باید در چندین سطح سوراخکاری، فرزکاری یا اتصال سطوح در جهات مختلف ماشینکاری شود، کاهش یک زمان انتقال احتمالاً زمان یک بار جابجایی و آمادهسازی کمکی را کوتاهتر میکند.
سعی کنید تا حد امکان فرآیندهای زیادی را در یک جلسه کلمپ کردن انجام دهید.
اگر قطعات کار بزرگ به عملیاتی مانند فرزکاری، سوراخکاری، سوراخکاری، برقوکاری و قلاویزکاری جداگانه نیاز داشته باشند و این فرآیندها باید روی تجهیزات مختلفی انجام شوند، زمان توالی بیشتری در طول فرآیند تولید صرف خواهد شد. بنابراین، هنگام انتخاب تجهیزات، میتوانید به این نکته توجه کنید که آیادستگاه فرز و سوراخکاری صنعتیدارای قابلیتهای پردازش مرکب مانند فرزکاری، سوراخکاری، سوراخکاری اریب، برقوکاری و قلاویزکاری است.
سری T69 دالیان واجیدستگاه فرز و سوراخکاری صنعتیمیتواند عملیات فرزکاری، سوراخکاری، سوراخکاری مجدد، برقوکاری و قلاویزکاری را مطابق با الزامات پردازش انجام دهد. برای قطعات کار بزرگ که به چندین فرآیند نیاز دارند، این ادغام فرآیند میتواند گردش قطعه کار بین تجهیزات را کاهش داده و فرآیند تولید را متمرکزتر کند.
محدوده ماشینکاری بزرگتر به کاهش ماشینکاری قطعه قطعه کمک میکند.
کمبود برد ماشینکاری ماشین ابزارها نیز در پردازش قطعات بزرگ مشکلساز است. اگر تجهیزات نتوانند کل ناحیه پردازش روی قطعه کار را پوشش دهند، ممکن است لازم باشد موقعیت قطعه کار را تغییر دهید یا حتی آن را دوباره ببندید. برای قطعات بزرگ، این فرآیند نه تنها زمانبر است، بلکه پیچیدگی سازمان تولید را نیز افزایش میدهد.
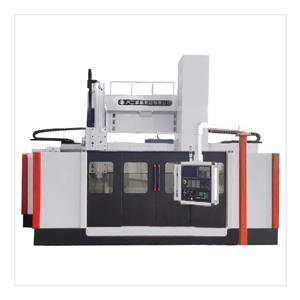
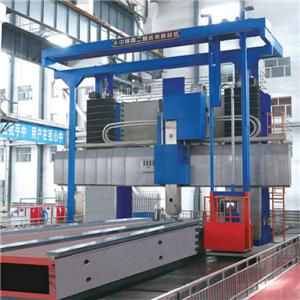
مادستگاه فرز و سوراخکاری صنعتیاین دستگاه از ساختار ستون متحرک و طراحی مدولار بهره میبرد و مدلهای مختلف آن میتوانند با محدودههای پردازشی متفاوتی مطابقت داشته باشند. برخی از مدلها میتوانند کورس ستون ۴۰۰۰ تا ۱۰۰۰۰ میلیمتر، قطر شفت بورینگ ۱۳۰ تا ۲۶۰ میلیمتر، کورس شفت بورینگ ۸۰۰ تا ۱۵۰۰ میلیمتر و کورس سردست ۲۰۰۰ تا ۵۰۰۰ میلیمتر داشته باشند.
بنابراین، هنگام خرید، نمیتوانیم فقط به حداکثر ضربهی مشخص نگاه کنیم، بلکه باید اندازهی کلی قطعه کار، مساحت مورد نظر برای پردازش و فاصلهی بین موقعیتهای مختلف سوراخ را در نظر بگیریم.
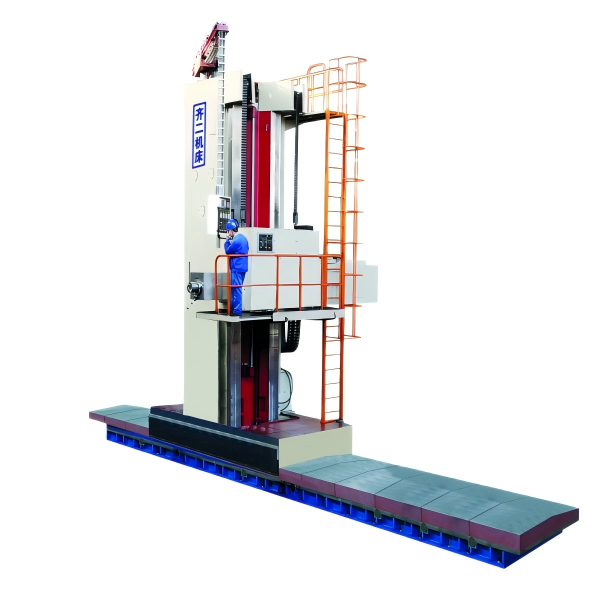
میزهای چرخشی کمکی را میتوان برای قطعات کار پیچیده یا بزرگ در نظر گرفت.
برای برخی از قطعات دیسکی بزرگ، قطعات حلقهای یا قطعات کاری که نیاز به ماشینکاری چند زاویهای دارند، تکیه صرف بر محدوده حرکتی بدنه دستگاه ممکن است کافی نباشد.
سری T69 ما میتواند به یک میز دوار کمکی مجهز شود تا نیازهای پردازش برخی از قطعات بزرگ را برآورده کند. از طریق طرحهای منطقی موقعیتیابی و چرخش قطعه کار، میتوان ناحیه پردازشی که تجهیزات میتواند پوشش دهد را گسترش داد و تنظیم قطعات کار را برای انطباق با جهتهای مختلف پردازش کاهش داد.
پیکربندی ماژولار به تطبیق با وظایف تولید واقعی کمک میکند.
نیازهای پردازش قطعات بزرگ به طور گسترده ای متفاوت است.
· برخی عمدتاً حفاری چاههای عمیق انجام میدهند
· برخی نیاز به پردازش ترکیبی فرزکاری و بورینگ دارند
· سایر قطعات کار به دامنه حرکتی بیشتری نیاز دارند.
بنابراین، به جای انتخاب ساده تجهیزات با بزرگترین مشخصات، بهتر است پیکربندی را بر اساس قطعه کار واقعی تعیین کنید. شرکت DALIAN WAJI از طراحی ماژولار استفاده میکند. مدلهای مختلف از نظر قطر شفت سوراخکاری، کورس شفت و غیره تفاوتهایی دارند و میتوانند بر اساس وظیفه پردازش واقعی انتخاب شوند. طرحهای پردازش مانند پیکربندی ابزار ماشین، ابزارها و فیکسچرها نیز میتوانند بر اساس نقشههای قطعه کار، الزامات پردازش و شرایط تولید ارائه شده توسط مشتریان، بیشتر مورد بحث قرار گیرند.
از راندمان مستقل تا راندمان کلی تولید.
آنچه واقعاً برای پردازش قطعات باید محاسبه شود، صرفاً زمان برش نیست، بلکه موارد زیر است:
کل چرخه پردازش = گیرهبندی و تنظیم + تبدیل فرآیند + انتقال قطعه کار + پردازش واقعی + عملیات کمکی.
مقدار کارایی کهدستگاه فرز و سوراخکاری صنعتیمیتواند عمدتاً در کاهش گیرههای غیرضروری، انتقال و تبدیل فرآیند منعکس شود. در عین حال، از طریق محدوده پردازش بزرگتر و قابلیتهای پردازش کامپوزیت، میتوان وظایف پردازش بیشتری را روی یک تجهیزات متمرکز کرد.
هنگام خریددستگاه فرز و سوراخکاری صنعتیتوصیه میشود بر روی اینکه چه فرآیندهایی را میتوان در یک فرآیند گیرهبندی تکمیل کرد، تجهیزات چه حوزههای پردازشی را میتوانند پوشش دهند، اینکه آیا به یک میز کار چرخشی کمکی نیاز است یا خیر، و اینکه آیا پیکربندی ابزار ماشین با فرآیند تولید موجود مطابقت دارد یا خیر، تمرکز شود. این عوامل، تأثیر تجهیزات بر راندمان کلی تولید را بهتر از مقایسه یک پارامتر ابزار ماشین به تنهایی نشان میدهند.