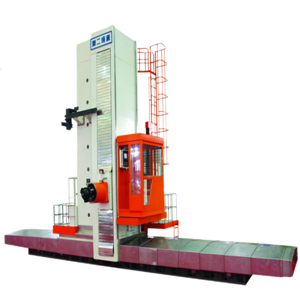
نحوه انتخاب تراش عمودی CNC برای قطعات بزرگ و سنگین (3)
۸. الزامات ابزار باید از قبل تعریف شوند
ابزارآلات میتوانند به طور قابل توجهی بر عملکرد عملی یک ماشین تأثیر بگذارند. یک اسپیندل قدرتمند و ساختار سفت و سخت نمیتواند سیستم ابزار برش نامناسب را جبران کند.
قبل از نهایی کردن پیکربندی دستگاه، ابزارهای برش برنامهریزیشده را با تأمینکننده در میان بگذارید. ابعاد ابزار، نوع نگهدارنده ابزار، هندسه اینسرت، الزامات بورینگ، عملیات تراشکاری، شیارزنی، رزوهکاری و پرداختکاری را در نظر بگیرید.
اگرتراش عمودی CNCچندین ماده را پردازش خواهد کرد، استراتژی ابزار باید به اندازه کافی انعطافپذیر باشد تا شرایط برش مختلف را در خود جای دهد.
برای مثال، چدن، فولاد آلیاژی، فولاد ضد زنگ و مواد غیرآهنی هر کدام به مجموعه پارامترهای برش کاملاً متفاوتی نیاز دارند. هنگام انتخاب دستگاه، ترکیب واقعی مواد را در نظر بگیرید.
۹. الزامات دقت
الزامات دقت باید به دقت ماشین و دقت فرآیند تقسیم شوند.
دقت دستگاه به قابلیت خود دستگاه، از جمله موقعیتیابی، تکرارپذیری، دقت هندسی، عملکرد اسپیندل و رفتار حرارتی اشاره دارد. دقت فرآیند علاوه بر این به نگهداری قطعه کار، ابزار، پارامترهای برش، ویژگیهای مواد، شیوههای اپراتور و روشهای بازرسی بستگی دارد.
بنابراین، خریداری که به تلرانسهای دقیق نیاز دارد، باید کل فرآیند تولید را با تأمینکننده در میان بگذارد.
برای قطعات دقیق، قبل از پذیرش نهایی، انجام تست ماشینکاری مهم است. قطعه نمونهای که قرار است آزمایش شود باید دقیقاً مشابه ماده تولیدی واقعی و عملیات انجام شده باشد.

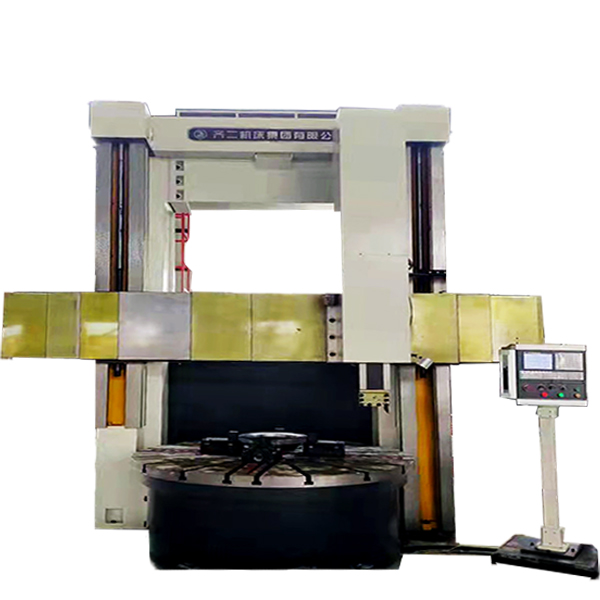
۱۰. ملاحظات مربوط به سه نظام هیدرولیکی و نگهدارنده کار
احتمالاً یکی از دلایل اصلی گیر کردن ابزار در هنگام تراشکاری عمودی است. برای اطمینان از اینکه قطعه کار پس از شروع برش حرکت نمیکند، فکها یا فیکسچر نباید آن را به سختی نگه دارند، بلکه باید آن را به طور محکم و ایمن نگه دارند تا ابزار برش بتواند به قطعه کار برسد.
گیرههای هیدرولیکی یا اتوماتیک میتوانند به کاهش زمان راهاندازی برای محصولات تکراری کمک کنند. اگر قطعات استاندارد نباشند، به نظر میرسد که فیکسچرهای سفارشی انتخاب بهتری باشند.
تولیدکنندگان باید نقشههای قطعه کار و اطلاعات مربوط به فیکسچرهای موجود را در اختیار تأمینکننده قرار دهند. این امر به پیکربندی دستگاه اجازه میدهد تا به عنوان یک سیستم کامل و نه به عنوان یک دستگاه مجزا ارزیابی شود.
۱۱. تعویض خودکار ابزار و بهرهوری
اگر لازم باشد یک قطعه در زمانهای مختلف چرخانده شود، قابلیت تعویض خودکار ابزار توسط دستگاه، بهرهوری را تا حد زیادی افزایش میدهد. علاوه بر توقف دستگاه برای تعویض دستی تیغهها، سیستم CNC تعویض خودکار ابزار میتواند مستقیماً و بدون تأخیر به تیغه بعدی تغییر وضعیت دهد.
انتخاب ابزار برش به جزئیات عملیات ماشینکاری بستگی دارد. برای مثال، یک قطعه نسبتاً ساده فقط به چند ابزار برش نیاز دارد، در حالی که یک قطعه پیچیده که شامل عملیات تراشکاری خشن، پرداخت کاری، سوراخکاری، شیارزنی، رزوه کاری و سوراخکاری است، به تعداد بسیار بیشتری از ابزارهای مختلف نیاز دارد.
بنابراین، خریداران باید ظرفیت ابزار را مطابق با نیازهای واقعی تولید انتخاب کنند، نه اینکه صرفاً بزرگترین گزینه موجود را انتخاب کنند.
۱۲. اندازه ماشین و چیدمان کارخانه
فضای لازم برای قرار دادن دستگاه بزرگ فقط شروع کار خواهد بود، باید فضای بارگیری/تخلیه، حرکات جرثقیل، منطقه اپراتور، دسترسی به خدمات، سیمکشی برق، دفع زباله، سیستمهای خنککننده و علاوه بر این، در دسترس بودن خدمات و قطعات در آینده را در نظر گرفت.
محل قرارگیری دستگاه باید امکان بارگیری ایمن قطعه کار را فراهم کند. در صورت نیاز به جرثقیل، ظرفیت بالابری و محدوده عملیاتی آن نیز باید بررسی شود.
برنامهریزی خوب کارخانه میتواند از موقعیتهایی که یک دستگاه از نظر فنی در ساختمان جا میگیرد اما کار با آن یا نگهداری آن دشوار میشود، جلوگیری کند.
۱۳. خدمات و قطعات یدکی مهم هستند
قیمت خرید تنها بخشی از کل هزینه مالکیت است.
خرابی تجهیزات تولید اغلب به از دست دادن سود منجر میشود. گاهی اوقات اتفاقی که میافتد این است که وقتی یک قطعه کوچک خراب میشود، کل خط تولید متوقف میشود، به خصوص در مواردی که قطعات جایگزین در دسترس نباشند یا پشتیبانی فنی به راحتی در دسترس نباشد.
قبل از سفارش دستگاه، از تامینکننده در مورد نصب، راهاندازی، آموزش اپراتور، پوشش گارانتی، قطعات یدکی، پشتیبانی از راه دور و پاسخگویی خدمات سوال کنید.
یک تأمینکننده قابل اعتماد باید بتواند فرآیند پشتیبانی را به روشنی توضیح دهد، نه اینکه صرفاً یک پیشفاکتور از دستگاه ارائه دهد.