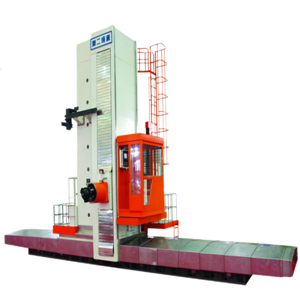
چگونه پیکربندی ابزار ماشین بر کل فرآیند ماشینکاری تأثیر میگذارد
هنگام خریددستگاه فرز و خسته کننده نوع کف CNCتولیدکنندگان اغلب با مقایسه قطر ماشینکاری، میزان حرکت، قدرت اسپیندل، گشتاور، ظرفیت بار میز و دقت شروع میکنند. این مشخصات مهم هستند، اما هنگامی که یک ماشین وارد تولید میشود، نتیجه به بیش از هر پارامتر واحدی بستگی دارد. تنظیمات مکرر، دسترسی دشوار، انتقال قطعه کار و اینکه آیا ابزار و نگهدارنده کار با جریان تولید مطابقت دارند یا خیر، همگی میتوانند بر ماشینکاری تأثیر بگذارند.
بنابراین، سوال کلیدی این است که آیا پیکربندی ابزار ماشین با فرآیند ماشینکاری واقعی مطابقت دارد یا خیر، نه اینکه صرفاً مشخصات فردی بالاتر باشند. برای خریداران، این نیز مبنای مهمی برای انتخاب صحیح دستگاه CNC است.
۱. انتخاب ماشین باید با فرآیند ماشینکاری شروع شود
اگر خرید فقط با مشخصات فنی شروع شود، خریداران ممکن است بیش از حد روی ارقام تکی تمرکز کنند. در واقع، بهترین راه این است که ابتدا کارهای ماشینکاری واقعی را تعریف کنید و سپس تنظیمات لازم دستگاه را انجام دهید.
در اینجا، شما به تمام جنبههای قطعهای که قرار است پردازش شود فکر میکنید: اندازه، وزن، ساختار و فعالیتهای اصلی آن، همچنین جریان کلی تولید: کدام مراحل را میتوان فقط در یک دستگاه انجام داد، آیا جهت ماشینکاری چندین بار تغییر میکند، چگونه قطعه توسط دستگاه گیره و جهتدهی میشود، و آیا تنظیمات یا تغییرات قطعه زیادی لازم است.
راهاندازی یک عملیات ماشینکاری ساده ممکن است فقط به تعداد کمی از جزئیات پیکربندی نیاز داشته باشد. اگر چندین عملیات یکی پس از دیگری انجام شوند، ظرفیت دستگاه، انتخاب ابزارها و نگهداری قطعات به همراه جریان عملیات پردازش، به عواملی با اهمیت بیشتر تبدیل میشوند. برعکس، یک پیکربندی بیش از حد پیچیده ممکن است ارزش کمی به یک فرآیند تولید ساده و ثابت اضافه کند.
بنابراین، پیکربندی ماشین باید نتیجه تجزیه و تحلیل فرآیند ماشینکاری باشد، نه ترکیبی از مشخصات که جداگانه از الزامات تولید انتخاب شدهاند.
۲. الزامات قطعه کار، پیکربندی اولیه ماشین را تعیین میکند
پس از مشخص شدن فرآیند، الزامات قطعه کار باید با قابلیتهای اساسی دستگاه مطابقت داده شود.
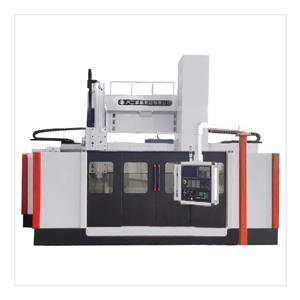
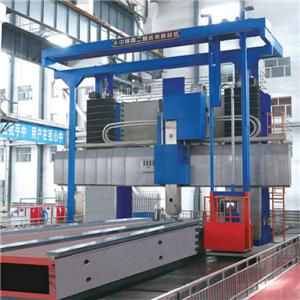
برای اجزای بزرگ، برای a کافی نیستدستگاه فرز و خسته کننده نوع کف CNCبرای قرار دادن قطعه کار. خریداران همچنین باید بررسی کنند که آیا ناحیه ماشینکاری و حرکت دستگاه، مناطق مورد نیاز را پوشش میدهد و آیا فضای کافی برای دسترسی و نزدیک شدن ابزار وجود دارد یا خیر.
وزن قطعه کار نیز بر پیکربندی تأثیر میگذارد. ظرفیت بار باید همراه با بستن، موقعیتیابی، بارگیری و تخلیه در نظر گرفته شود. اگر راهحل بستن و موقعیتیابی با ناحیه کاری دستگاه مطابقت نداشته باشد، حتی زمانی که قابلیت برش کافی است، ممکن است آمادهسازی اضافی مورد نیاز باشد.
بنابراین، اندازه و وزن نه تنها بر قابلیت ماشینکاری یک قطعه کار تأثیر میگذارند، بلکه بر نحوه استفاده از دستگاه نیز تأثیر میگذارند. تدارکات باید به گونهای انجام شود که نه تنها ویژگیهای فنی مطابقت داشته باشند، بلکه الزامات به گونهای ترجمه شوند که تناسب پیکربندی را تضمین کنند.
۳. پیکربندی دستگاه چیزی بیش از قابلیت برش را تحت تأثیر قرار میدهد
توان، گشتاور و سرعت اسپیندل اغلب عوامل کلیدی در مقایسه هستند زیرا نشاندهنده قابلیتهای برش هستند، اما به خودی خود تمام ملاحظات ماشینکاری را پوشش نمیدهند.
علاوه بر این، عواملی وجود دارند که باید توسط دستگاه در نظر گرفته شوند، مانند سازگاری سیستم ابزار، روش فیکسچر مورد استفاده، محدوده حرکت دستگاه، تنظیم موقعیت و فضای کاری خود دستگاه. اگر این عناصر به خوبی هماهنگ نشوند، ممکن است محدودیتهای جدیدی ظاهر شوند.
برای مثال، قابلیت کافی اسپیندل برای یک کار برش به این معنی نیست که همه مراحل ماشینکاری میتوانند به راحتی به هم متصل شوند. جابجایی اضافی یا دسترسی محدود همچنان میتواند روند کار را مختل کند.
به همین دلیل است که پیکربندی ماشین ابزار باید به عنوان یک سیستم هماهنگ، نه مجموعهای از مشخصات مجزا، در نظر گرفته شود. برای خریداران، سوال مهم این است که آیا پیکربندی به طور کلی از وظایف ماشینکاری واقعی پشتیبانی میکند یا خیر.
۴. پیکربندی صحیح میتواند وقفهها را در فرآیند ماشینکاری کاهش دهد
برش تنها فعالیتی نیست که زمان تولید را مصرف میکند. تنظیمات مکرر، تغییر موقعیت، انتقال قطعه کار، تنظیمات و وقفههای بین عملیات میتواند یک فرآیند پیوسته را مختل کند.
گاهی اوقات این مشکلات ریشه در انتخاب پیکربندی دستگاه فرزکاری و بورینگ CNC از نوع Floor دارند. تطبیق نادرست محدوده ماشینکاری، ابزار، محل نگهداری یا جهت ماشینکاری ممکن است منجر به گنجاندن مراحل اضافی در فرآیند ماشینکاری شود. در صورت دسترسی محدود به ابزار، ممکن است تنظیمات متفاوتی مورد نیاز باشد، آمادهسازی و کالیبراسیون ابزارهای جدید نیز ممکن است ضروری باشد. عملیاتی که به طور ضعیفی یکپارچه شدهاند، ممکن است به این معنی باشد که یک قطعه کار به دستگاه دیگری منتقل میشود و در نتیجه برخی از مراحل تکرار میشوند.
انتخاب صحیح پیکربندی ماشینکاری به این معنی نیست که همه فرآیندها باید در یک دستگاه انجام شوند. ویژگیهای قطعه کار، روشهای ماشینکاری و هزینه تجهیزات همچنان اهمیت دارند. هدف، جلوگیری از وقفههایی است که میتوانستند از طریق پیکربندی بهتر کاهش یابند. بنابراین، پیکربندی ماشین میتواند مستقیماً بر تداوم تولید تأثیر بگذارد.
۵. پیکربندی دستگاه نیز باید با روش تولید مطابقت داشته باشد
خریداران همچنین باید در نظر بگیرند که دستگاه در آینده چگونه مورد استفاده قرار خواهد گرفت.
سناریوهای مختلف تولید میتوانند ارزش کاملاً متفاوتی را به یک پیکربندی یکسان اختصاص دهند. انعطافپذیری احتمالاً زمانی که تولید یک قطعه یا یک دسته کوچک دارید، بسیار بالا ارزیابی میشود، زیرا قطعه کار نه تنها از نظر اندازه، بلکه از نظر ساختار نیز متفاوت است. اگر یک قطعه را بارها و بارها تولید میکنید، میتوانید ثبات فرآیند و ریتم تولید ثابت را در اولویت قرار دهید.
پیکربندیای که به شدت برای یک قطعه کار سفارشی شده باشد، ممکن است مانع از استفاده از آن برای سایر قطعات بزرگ شود. هرچه انواع قطعات بزرگتری را پردازش کنید، احتمال مواجهه با قطعهای که پیکربندی شما هرگز برای آن کار نخواهد کرد، بیشتر میشود. اگر تولید پایدار باشد و تنوع محصول محدود باشد، پیکربندیای که با نیازهای واقعی مطابقت داشته باشد، ممکن است از یک فرآیند سازگار پشتیبانی بهتری داشته باشد.
بنابراین، انتخاب دستگاه CNC مناسب صرفاً به معنای یافتن دستگاهی با بیشترین عملکرد نیست. خریداران باید هم قطعه کار امروز و هم برنامههای تولید آینده را در نظر بگیرند. از این منظر، پیکربندی دستگاه نیز بخشی از استراتژی تولید است.
۶. تنظیمات خوب دستگاه به تمام مراحل گردش کار ماشینکاری کمک میکند
تنظیمات ماشین از جنبه تدارکات اساساً قطعه کار، فرآیند ماشینکاری، دستگاه (مثلاً دستگاه فرز، تراش و غیره)، ابزار، نگهدارنده کار و روش تولید را به صورت عملی یا حتی کارآمد به هم متصل میکند.
به عبارت دیگر، انتخاب را میتوان به صورت زیر در نظر گرفت: الزامات قطعه کار → روش ماشینکاری → تنظیمات ماشین → ابزار و نگهداری (همچنین میتوان آن را به عنوان مجموعهای از ماشین ابزار و سه نظام در نظر گرفت) → رویههای ماشینکاری → روش تولید (تولید انبوه در مقابل تولید انبوه یا تولید سفارشی).
بروز اشتباه در یک مرحله معمولاً منجر به نیاز به تعویض ابزار اضافی، وقفه در کار یا مجموعهای پیچیدهتر از مراحل تولید میشود.
این بدان معناست که خریداران نباید به دنبال مشخصات منحصر به فرد و بالاترین آنها باشند یا فرض کنند که پیچیدهترین تنظیمات لزوماً بهترین است. یک پیکربندی ارزشمند، پیکربندیای است که ضمن مطابقت با روش تولید سازنده، نیازهای واقعی قطعه کار و ماشینکاری را نیز برآورده کند.
برای قطعات بزرگ و پیچیده، این رویکرد کلی از اهمیت ویژهای برخوردار است. وظایف مختلف ماشینکاری ممکن است به انواع مختلف ماشین و ترکیب پیکربندی نیاز داشته باشند، اما تصمیم نهایی همیشه باید به فرآیند تولید واقعی بازگردد.
اگر مایلید به بُعد خاصی از این تصمیم نگاه دقیقتری بیندازید - مثلاًرابطه بین حرکت ماشین و فضای ماشینکاری،چگونه هندسه قطعه کار، الزامات ماشین را تغییر میدهد، یانحوه انتخاب بین چرخش عمودی و افقی— مقالات مرتبط ما این سؤالات را با عمق بیشتری از زوایای خاص خود بررسی میکنند.
نتیجهگیری
وقتی صحبت از پیکربندی ماشین میشود، هیچ پاسخ «بهترین» واحدی وجود ندارد. آنچه مهم است این است که آیا میتواند نیازهای ماشینکاری فعلی را برآورده کند و پشتیبانی مناسبی را برای تولید آینده فراهم کند یا خیر.
اگر در حال ارزیابی هستید،دستگاه فرز و خسته کننده نوع کف CNCپیکربندی مورد نیاز برای یک قطعه کار یا فرآیند تولید خاص، در صورت تمایل با ما تماس بگیرید تا در مورد یک راه حل مناسب بر اساس نیازهای ماشینکاری واقعی خود صحبت کنیم.