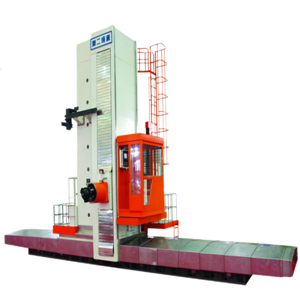
کاهش جابجایی در ماشینکاری قطعات بزرگ
در ماشینکاری قطعات بزرگ، یک قطعه کار اغلب قبل از تکمیل شدن نیاز به طی کردن چندین مرحله ماشینکاری دارد. از آنجا که نواحی مختلف ماشینکاری ممکن است دسترسی، جهت ماشینکاری و الزامات فرآیند متفاوتی داشته باشند، ممکن است قطعه کار در طول فرآیند ماشینکاری نیاز به گیره بندی مجدد یا تغییر موقعیت داشته باشد.
تغییر موقعیت لزوماً به این معنی نیست که طرح ماشینکاری مشکل دارد. با این حال، هر تنظیم اضافی موقعیت قطعه کار، مرحله دیگری را اضافه میکند که باید در فرآیند تولید کنترل شود. علاوه بر زمان مورد نیاز برای بستن مجدد، تأیید مرجع موقعیت، قطع فرآیند ماشینکاری و هماهنگی عملیات مختلف نیز میتواند بر کل گردش کار تأثیر بگذارد.
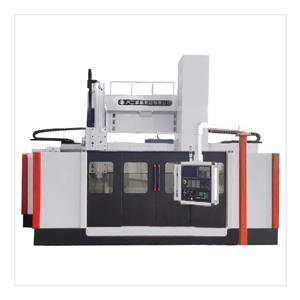
بنابراین، برای قطعات بزرگ، کاهش جابجایی غیرضروری قطعه کار صرفاً به معنای سریعتر کردن گیرهبندی نیست. این امر مستلزم بررسی کل فرآیند ماشینکاری و تعیین اینکه کدام عملیات موقعیتیابی ضروری هستند و کدام یک را میتوان از طریق یک روش مناسبتر کاهش داد، میباشد.تراش عمودی بزرگ CNCطرح ماشینکاری.
۱. چرا قطعات بزرگ بیشتر به تغییر موقعیت نیاز دارند؟
قطعات بزرگ اغلب ابعاد نسبتاً بزرگی دارند و نیازهای ماشینکاری پیچیدهتری دارند. ممکن است لازم باشد یک قطعه کار در چندین ناحیه مختلف ماشینکاری شود. هنگامی که تنظیمات نگهدارنده فعلی نتواند دسترسی به ناحیه بعدی که نیاز به ماشینکاری دارد را فراهم کند، ممکن است نیاز به جابجایی قطعه کار باشد.
با این حال، برای قطعات بزرگ، اندازه، شکل و توزیع نواحی ماشینکاری میتواند فرآیند را هنگام برنامهریزی فرآیند ماشینکاری پیچیدهتر کند.تراش عمودی بزرگ CNC.
بنابراین، تغییر موقعیت، عموماً نتیجه عوامل متعددی است. این امر به هندسه قطعه کار، نواحی مختلف ماشینکاری و برنامهریزی کلی فرآیند بستگی دارد.
در نظر نگرفتن همه این عوامل در طول برنامهریزی فرآیند ممکن است منجر به تولید واقعی شود که شامل، برای مثال، بستن مجدد مکرر، تنظیم مجدد یا انتقال قطعه کار بین ماشینهای مختلف میشود.
۲. تغییر موقعیت، چیزی بیش از زمان بستن گیره را افزایش میدهد
گذشته از این واقعیت که تغییر محل قطعه کار به زمان بیشتری از نظر بستن و تنظیم نیاز دارد، مشکلات دیگری نیز به ویژه برای کارهای بزرگ ایجاد میکند.
· اولاً، هر تنظیم جدید مستلزم بررسی مجدد موقعیت قطعه کار است. اپراتور باید مطمئن شود که قطعه کار در موقعیت ماشینکاری صحیح قرار دارد و رابطه موقعیت یابی مورد نیاز برای عملیات فعلی را ایجاد یا تأیید کند.
· دوم، وقتی نواحی مختلف ماشینکاری روی یک قطعه کار رابطه ای دارند که باید حفظ شود، تغییر موقعیت، مرحله دیگری را مطرح می کند که باید در طول فرآیند ماشینکاری کنترل شود. هر بار که قطعه کار موقعیت خود را تغییر می دهد، عملیات ماشینکاری بعدی باید بررسی شوند تا اطمینان حاصل شود که می توانند طبق برنامه ادامه یابند.
· تغییر موقعیت همچنین میتواند یک فرآیند ماشینکاری مداوم را مختل کند. هنگامی که قطعه کار باید چندین بار بین ماشینهای مختلف منتقل شود، مراحل تولید از هم جداتر میشوند. علاوه بر زمان ماشینکاری، جابجایی، بلند کردن، انتقال، تغییر موقعیت و حتی بررسی مجدد قطعه به کل فرآیند تولید کمک میکند.
بنابراین، وقتی میخواهید ارزیابی کنید که تغییر موقعیت چگونه تأثیر میگذارد، فقط مدت زمان یک راهاندازی را در نظر نمیگیرید. مهمتر این است که در نظر بگیرید تغییر موقعیت چند مرحله اضافی را به کل گردش کار ماشینکاری وارد میکند.
۳. بازنگری در طرح ماشینکاری برای کاهش جابجایی قطعات
کاهش تغییر موقعیت به این معنی نیست که هر قطعه بزرگ باید به طور کامل در یک مرحله ماشینکاری شود. وقتی قطعه کار کاملاً پیچیده است، انجام چندین مرحله ماشینکاری، بخش عادی فرآیند ماشینکاری است.
با این حال، راه حل واقعبینانهتر این است که از قبل تصمیم بگیرید چه زمانی فرآیند ماشینکاری را نهایی میکنید:
کدام مراحل ماشینکاری نیاز به تغییر موقعیت قطعه کار دارد؟
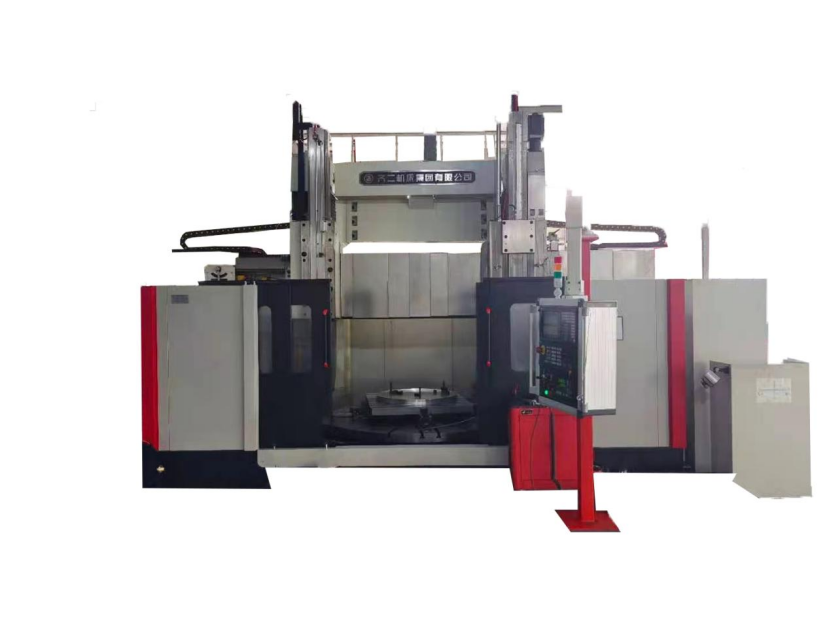
این موضوع تنها بر اساس محدوده ماشینکاری واقعی دستگاه تراش عمودی بزرگ CNC، نواحی ماشینکاری قطعه کار و چیدمان کلی فرآیند قابل تصمیمگیری است. به عنوان مثال، در طول انتخاب تجهیزات و برنامهریزی فرآیند، ابتدا نواحی ماشینکاری اصلی قطعه کار مشخص میشوند. سپس، متوجه خواهید شد که آیا محدوده ماشینکاری تجهیزاتی که انتخاب کردهاید برای آن نواحی کافی است یا خیر. اگر عملیات خاصی باید به دستگاه دیگری منتقل شود، بررسی این موضوع که آیا این انتقال ضروری است و چگونه بر فرآیند کلی تولید تأثیر خواهد گذاشت، ارزشمند است.
همچنین در نظر گرفتن چگونگی قرارگیری و پشتیبانی پایدار قطعه کار در حین ماشینکاری مهم است. برای قطعات بزرگ، جابجایی فیزیکی قطعه کار ممکن است خود شامل عملیات اضافی باشد. فرآیند ماشینکاری تنها با به حداقل رساندن تغییر موقعیتهای اضافی میتواند پیوستهتر شود.
«تنظیمات کمتر» تنها یکی از جنبههای مورد نظر است، هدف عمیقتر، دستیابی به تطابق مناسب بین موقعیتیابی قطعات کار، ناحیه برش و مراحل تولید است.
۴. کدام موقعیتهای ماشینکاری قطعات بزرگ نیاز به توجه بیشتری به تغییر موقعیت دارند؟
ممکن است جابجاییهای متعدد در هر کار ماشینکاری اتفاق نیفتد. خریداران و مهندسان فرآیند میتوانند این موضوع را با توجه به شرایط واقعی تولید خود ارزیابی کنند.
مشخص کنید که آیا توضیحات زیر با ویژگیهای قطعه کار مطابقت دارند یا خیر:
· ماشینکاری قطعه کار در چندین منطقه ماشینکاری؛
· بیشتر نواحی ماشینکاری در موقعیتهای مختلفی قرار دارند؛
· پوشش تمام مناطق ماشینکاری مورد نیاز به دلیل دامنه ماشینکاری تجهیزات فعلی چالش برانگیز است.
· در حین ماشینکاری، جابجایی مکرر قطعه کار مورد نیاز است.
· حرکت دادن قطعه کار چندین بار روی ماشینهای مختلف؛
· تغییر موقعیت، زمان زیادی را به زمان بستن، تراز کردن یا هماهنگی فرآیند اضافه میکند.
هنگام انجام چنین کارهای تولیدی، انتخاب دستگاه تراش عمودی بزرگ CNC نباید فقط به یک پارامتر ماشینکاری بستگی داشته باشد. در عوض، کل فرآیند باید از لحظه ورود قطعه کار به دستگاه تا اتمام ماشینکاری در نظر گرفته شود.
مورد یاتاقانهای اصلی توربین بادی را در نظر بگیرید. شیارهای داخلی و خارجی روی سطوح این قطعات ماشینکاری میشوند که نیاز به دقت ابعادی بالا و کیفیت سطح صاف دارد. در فرآیند ماشینکاری منقطع قطعات بزرگ آهنگری شده فولادی، تغییرات در نیروهای برشی منجر به لرزش و سایش ابزار میشود. عملیات ماشینکاری طولانی مدت گرما تولید میکند که به نوبه خود ممکن است بر پایداری ابعاد تأثیر بگذارد.
این میتواند به خریداران کمک کند تا از تمرکز صرف بر قابلیت ماشینکاری یک دستگاه خاص و نادیده گرفتن فرآیند تولید واقعی که تجهیزات بخشی از آن خواهند شد، اجتناب کنند.
نتیجهگیری
برای ماشینکاری قطعات بزرگ، تغییر موقعیت قطعه، بخشی از فرآیند تولید است که به راحتی نادیده گرفته میشود، اما بسیار واقعی است.
مورد یاتاقانهای اصلی توربین بادی را در نظر بگیرید. این قطعات نیازمند ماشینکاری شیارهای داخلی و خارجی هستند که برای دستیابی به ابعاد و کیفیت سطح صاف، به دقت بالایی نیاز دارد. در ماشینکاری متناوب قطعات فولادی آهنگری شده بزرگ، تغییرات در نیروهای برشی ممکن است منجر به ارتعاشات و سایش ابزار شود. عملیات طولانی ماشینکاری گرما تولید میکند که به نوبه خود ممکن است بر پایداری ابعاد تأثیر بگذارد.
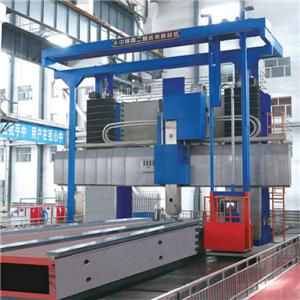
هنگام برنامهریزی یک فرآیند ماشینکاری قطعات بزرگ یا خرید تجهیزات CNC جدید مانند ...تراش عمودی بزرگ CNCدر نظر گرفتن این عوامل از قبل میتواند شناسایی پیکربندی ماشینی که با گردش کار واقعی تولید متناسب باشد را آسانتر کند.
اگر در حال برنامهریزی برای ماشینکاری CNC برای قطعات بزرگ هستید، با ما تماس بگیرید تا در مورد یک راهکار تجهیزات مناسب بر اساس قطعات کار واقعی و نیازهای ماشینکاری خود صحبت کنیم.